


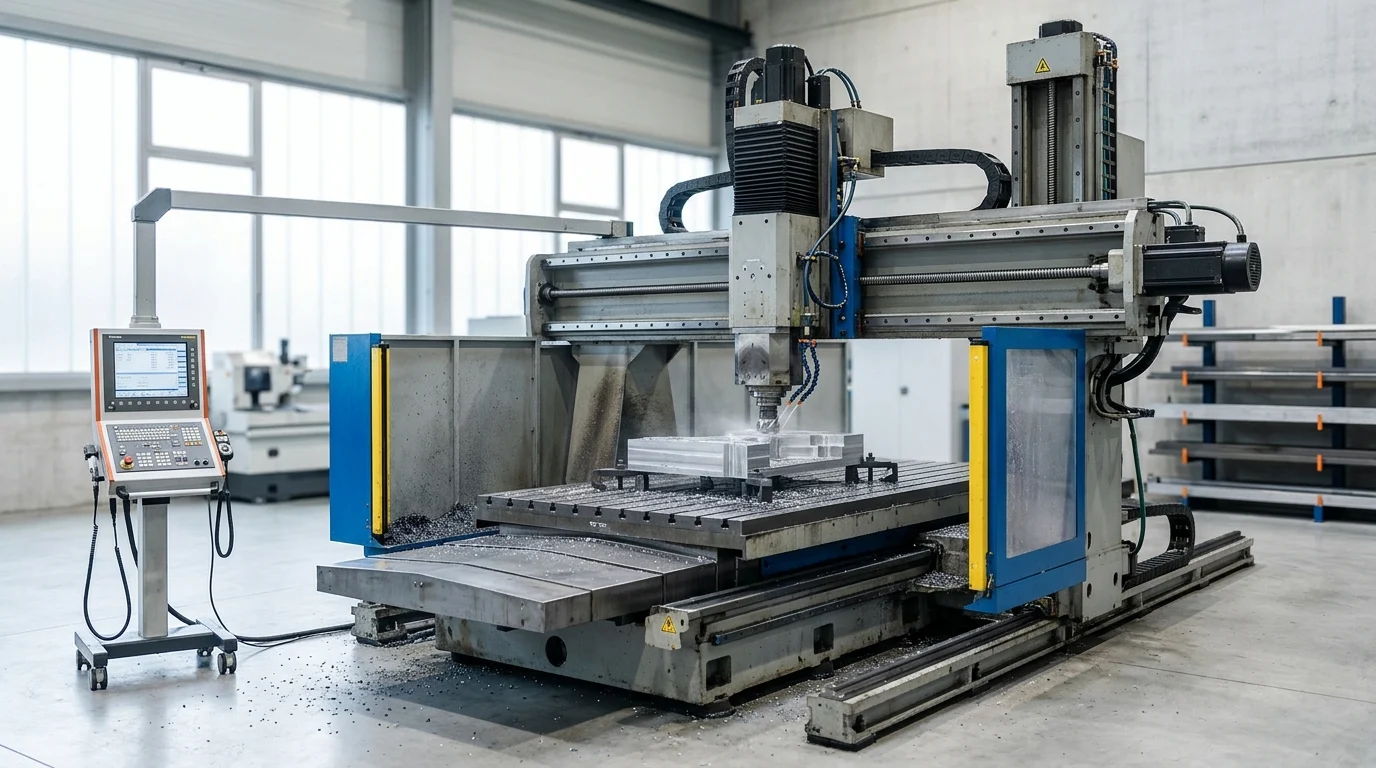
Ինչու են CNC դարպասային ֆրեզերային մեքենաները ռազմավարական ներդրում
CNC կամրջային ֆրեզերային մեքենայի մեջ ներդրում կատարելը հիմնարար արդիականացում էծանր մետաղամշակման հնարավորություններ, որը թույլ է տալիս արտադրողներին մշակել հսկայական աշխատանքային մասեր անզիջում կոշտությամբ: Ի տարբերություն ստանդարտ ուղղահայաց մեքենամշակման կենտրոնների, դարպասային աղացի կրկնակի սյունակային ճարտարապետությունը հավասարաչափ բաշխում է կտրման ուժերը՝ զգալիորեն նվազեցնելով թրթռումը նյութի խորը հեռացման ժամանակ: Այս կառուցվածքային առավելությունը կարևոր է համաշխարհային մատակարարման շղթաների համար, որոնք պահանջում ենբարձր ճշգրտությունմեծածավալ բաղադրիչների վրա։
Կապիտալ ծախսերի տեսանկյունից, այս համակարգերը պահանջում են զգալի նախնական ներդրում, որը հաճախ տատանվում է 150,000 դոլարից մինչև ավելի քան 1,000,000 դոլար՝ կախված աշխատանքային ծրարից և առանցքի կոնֆիգուրացիաներից: Այնուամենայնիվ, մեկ կառուցվածքում մի քանի մեքենայական աշխատանքներ միավորելով՝ գործարանները հաճախ կրճատում են աշխատանքային մասի մշակման ժամանակը մինչև 40%: Այս գործառնական արդյունավետությունը արագացնում է ներդրումների վերադարձը (ROI), թույլ տալով մեծ ծավալի արտադրական գծերին փոխհատուցել ծախսերը 18-24 ամսվա ընթացքում:
Ինչպես են CNC դարպասային ֆրեզերային մեքենաները բարելավում թողունակությունը
Արտադրողականության օպտիմալացումը հիմնականում պայմանավորված է մեքենայի՝ նյութի հեռացման բարձր արագությունը (MRR) պահպանելու ունակությամբ՝ առանց չափերի ճշգրտությունը զոհաբերելու: Բարձր պտտող մոմենտով իլիկներ, որոնք հաճախ գերազանցում են 600 Ն·մ-ը, թույլ են տալիս ագրեսիվ կոպիտ մշակման անցումներ կատարել կոշտ համաձուլվածքների վրա, մինչդեռ 5-առանցքային կոնֆիգուրացիաները հնարավորություն են տալիս բարդ ուրվագծային մշակում կատարել մեկ սեղմակով: Այս անընդհատ մշակման հնարավորությունը վերացնում է բազմատոննա մասերը աշխատանքային կայանների միջև տեղափոխելու անհրաժեշտությունը:
Ավելին, մեքենայի հարթակում ինտեգրված առաջադեմ թրթռումների կլանման տեխնոլոգիաները ապահովում են, որ արագ անցման արագությունը չվնասի մակերեսի մշակմանը: Պարապուրդի ժամանակը նվազագույնի հասցնելով և կտրման ներգրավվածությունը մեծացնելով՝ մատակարարման թիմերը կարող են կանխատեսել սարքավորումների ընդհանուր արդյունավետության (OEE) հետևողական աճ, որը հաճախ գերազանցում է օբյեկտների օգտագործման մակարդակը 85% շեմը:
Ո՞ր գնորդների պրոֆիլներն են ամենաշատը շահում
Այս մեքենաների ռազմավարական արժեքը առավել մեծ արձագանք է գտնում առաջին կարգի ավտոմոբիլային մատակարարների, ավիատիեզերական կապալառուների և ծանր արդյունաբերական մեքենաների արտադրողների մոտ: Այս պրոֆիլները պարբերաբար մշակում են մեծ չափերի բաղադրիչներ, ինչպիսիք են շարժիչի բլոկները, տուրբինների պատյանները և մեծ դրոշմման կաղապարները: Այս գնորդների համար մեծ ձևաչափի մեքենայացումը ներքինացնելու, այլ ոչ թե այն արտաքին պատվիրատուներին հանձնելու հնարավորությունը կարևոր մրցակցային առավելություն է ապահովում ժամկետների կառավարման գործում:
Դիստրիբյուտորներն ու արտասահմանյան մարքեթինգային կենտրոնները նույնպես օգտվում են՝ առաջարկելով ամբողջականմետաղամշակման լուծումներտարածաշրջանային արտադրողներին: Հուսալի CNC կամրջային ֆրեզերային մեքենաներ ձեռք բերելով չինական խմբային գործարաններից՝ ներմուծողները կարող են վերջնական օգտագործողներին տրամադրել բարձրակարգ կարգավորված, ծախսարդյունավետ սարքավորումներ, որոնք իրենց կատարողականությամբ մրցակցում են եվրոպական կամ ճապոնական ավանդական ապրանքանիշերի հետ՝ միաժամանակ նվազեցնելով մուտքի արգելքը:
Ինչ տեխնիկական բնութագրեր պետք է համեմատեն գնորդները
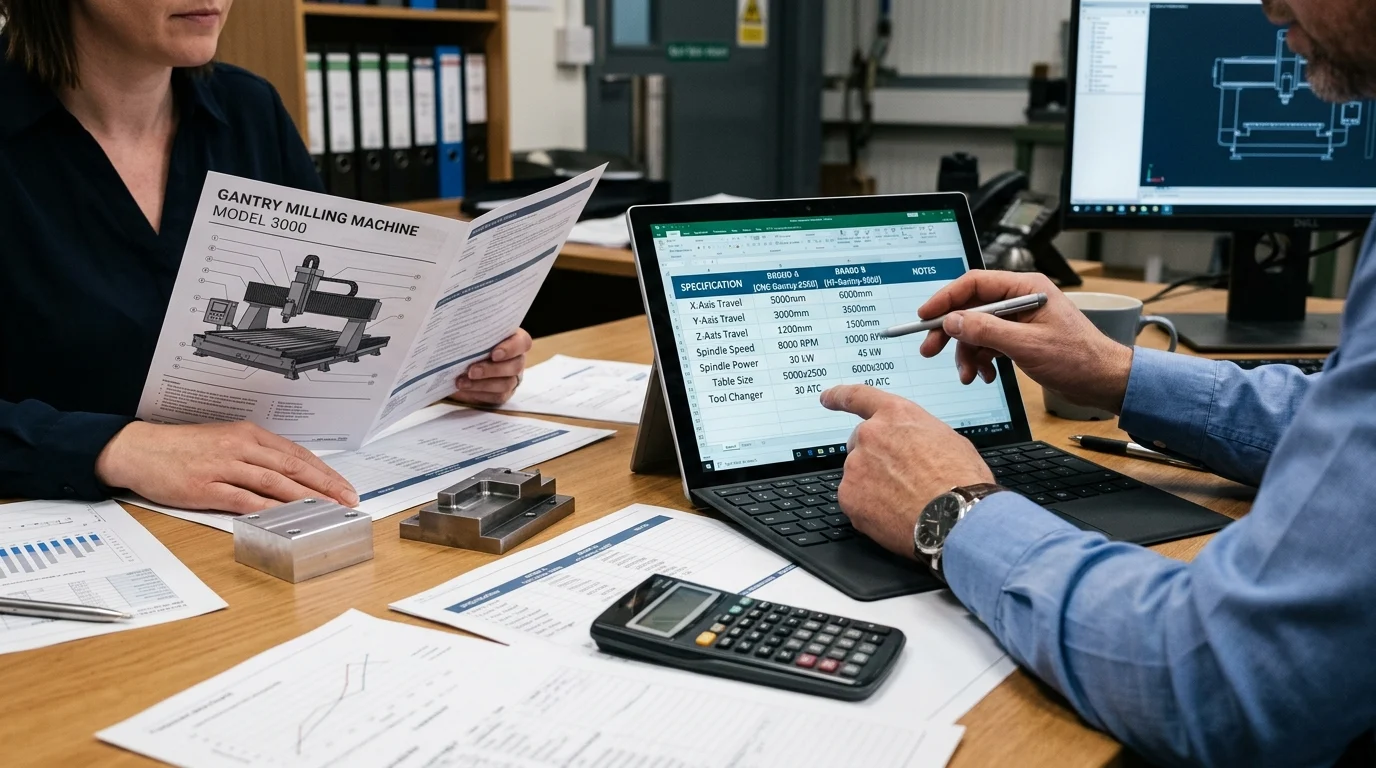
CNC կամրջային ֆրեզերային մեքենայի գնահատումը պահանջում է տեխնիկական բնութագրերի խիստ վերլուծություն՝ ապահովելու համար, որ սարքավորումները համապատասխանում են արտադրական կանխատեսվող պահանջներին: Մատակարարման մասնագետները պետք է ուշադրություն դարձնեն հիմնական չափսերից այն կողմ՝ իլիկի հզորության, առանցքի շարժման և կառուցվածքային նախագծման փոխազդեցությունը հասկանալու համար: Այս տեխնիկական բնութագրերի անհամապատասխանությունը կարող է հանգեցնել գործիքի արագացված մաշվածության, մակերեսային ծածկույթի ոչ օպտիմալացման կամ սահմանափակող արտադրական խոչընդոտների:
Քանի որ այս մեքենաները նախատեսված են մի քանի տոննա քաշ ունեցող աշխատանքային մասերի մշակման համար, հիմքի և սյուների հիմնարար ինժեներիան նույնքան կարևոր է, որքան էլեկտրոնային կառավարման համակարգերը: Գնորդները պետք է համեմատեն այս տեխնիկական պարամետրերը իրենց ամենապահանջված օգտագործման դեպքերի հետ:
Ո՞ր մեքենայի պարամետրերն են ամենակարևորը
Մեքենայի հնարավորությունները որոշող հիմնական պարամետրերն են X, Y և Z առանցքների տեղաշարժերը և սեղանի առավելագույն բեռնունակությունը: Ծանր բեռնատարողությամբ մոդելները սովորաբար առաջարկում են X առանցքի տեղաշարժեր, որոնք սկսվում են 2000 մմ-ից և տարածվում են ավելի քան 10000 մմ-ի վրա՝ տեղավորելով բացառիկ երկար կառուցվածքային բաղադրիչներ: Սեղանի բեռնունակությունը պետք է մանրակրկիտ ստուգվի. 10000 կգ ստանդարտ վարկանիշը բավարար է դրոշմների և ձուլվածքների կիրառման մեծ մասի համար, մինչդեռ ծանր արդյունաբերական էներգետիկ բաղադրիչները կարող են պահանջել 30000 կգ-ի համար նախատեսված սեղաններ:
Առանցքի տեխնիկական բնութագրերը նույնպես կարևոր են: Գնորդները պետք է ընտրություն կատարեն բարձր արագությամբ առանցքների (օրինակ՝ 12,000-ից 24,000 պտույտ/րոպե) միջև՝ ալյումինե ավիատիեզերական մասերի համար, և բարձր պտտող մոմենտով ատամնավոր առանցքների (օրինակ՝ 4,000-ից 6,000 պտույտ/րոպե՝ 30-ից 45 կՎտ հզորությամբ) միջև՝ կարծրացված պողպատ և տիտան կտրելու համար: Այս ընտրությունը անմիջականորեն ազդում է մեքենայի բազմակողմանիության և ցիկլի տևողության վրա:
Ինչպես համեմատել կառուցվածքը և ուղեցույցի տեսակը
Տուփային և գծային ուղղորդիչների միջև ընտրությունը որոշում է մեքենայի դինամիկ վարքագիծը: Տուփային ուղիները ներառում են մետաղ-մետաղ ամուր շփման մակերեսներ, որոնք ապահովում են գերազանց մարում և կոշտություն ծանր ընդհատված կտրվածքների դեպքում: Այնուամենայնիվ, դրանք սովորաբար սահմանափակվում են ավելի դանդաղ և արագ անցման արագությամբ, սովորաբար մոտ 10-12 մ/րոպե:
Եվ հակառակը, գլանաձև տիպի գծային ուղեցույցները օգտագործում են գլանաձև տարրեր՝ շփումը նվազագույնի հասցնելու համար, ինչը հնարավորություն է տալիս արագ անցնել 24 մ/րոպե կամ ավելի արագ տեմպերով։ Այս կոնֆիգուրացիան իդեալական է բարձր արագությամբ մեքենայացման և բարդ եռաչափ ուրվագծման համար, որտեղ արագ ուղղության փոփոխությունները հաճախ են լինում։ Ժամանակակից դարպասային մեքենաները հաճախ կիրառում են հիբրիդային մոտեցում՝ օգտագործելով գլանաձև ուղեցույցներ X և Y առանցքների վրա արագության համար, և տուփաձև ուղիներ Z-առանցքի վրա՝ խորը ընկղմման գործողությունների ժամանակ կոշտությունը պահպանելու համար։
Որ համեմատական չափանիշներն են նպաստում գնահատմանը
Տարբեր մոդելները արդյունավետորեն գնահատելու համար գնումների թիմերը պետք է օգտագործեն ստանդարտացված համեմատական մատրից։ Այս մոտեցումը նորմալացնում է տարբեր մատակարարների առաջարկների տեխնիկական տվյալները՝ ընդգծելով ստանդարտ և լրացուցիչ գործառույթների միջև անհամապատասխանությունները։
| Տեխնիկական բնութագրերի կատեգորիա | Տուփի ճանապարհի կոնֆիգուրացիա | Գծային ուղեցույցի կոնֆիգուրացիա | Տիպիկ կիրառություն |
|---|---|---|---|
| Արագ անցման արագություն | 10 – 15 մ/րոպե | 20 – 30 մ/րոպե | Բարձր արագությամբ ուրվագծում ընդդեմ ծանր կոպիտ մշակման |
| Թրթռման մարում | Բարձր (գերազանց է կարծր մետաղների համար) | Միջին (հիմնված է գլանային տարրերի վրա) | Տիտանի/Ինկոնելի համեմատություն ալյումինի/փափուկ պողպատների հետ |
| Սպասարկման հաճախականությունը | Ավելի բարձր (պահանջում է ճշգրիտ քսում) | Ստորին (հերմետիկ կրող բլոկներ) | Անընդհատ ծանրաբեռնվածության ցիկլեր |
| Դիրքորոշման ճշգրտություն | ±0.008 մմ / 300 մմ | ±0.005 մմ / 300 մմ | Բարձր ճշգրտությամբ կաղապարների պատրաստում |
Այս չափանիշները կիրառելով՝ գնորդները կարող են ճշգրիտ համապատասխանեցնել մեքենայի մեխանիկական պրոֆիլը իրենց կոնկրետ հանդուրժողականության պահանջներին և արտադրության ծավալներին։
Որտեղ են օգտագործվում CNC դարպասային ֆրեզերային մեքենաները
CNC կամրջային ֆրեզերային մեքենաների տեղակայումը ընդգրկում է մակրոարդյունաբերական ոլորտներ, որտեղ բաղադրիչների չափսը և ճշգրտության պահանջները հատվում են: Այս հսկայական հարթակները չեն օգտագործվում մեծ ծավալի, փոքր մասերի խառատման համար, այլ բարձր արժեք ունեցող, ցածրից մինչև միջին ծավալի արտադրության համար, որտեղ մեկ աշխատանքային մասի խափանումը կարող է հանգեցնել տասնյակ հազարավոր դոլարների նյութական կորուստների:
Հատուկ կիրառությունների և շրջակա միջավայրի պահանջների ըմբռնումը օգնում է գնորդներին կարգավորել մեքենայի ընտրանքները, ինչպիսիք են սառեցնող հեղուկի համակարգերը, չիպերի փոխադրիչները և մասնագիտացված լիսեռային կցորդիչները:
Ո՞ր ոլորտներն են խթանում պահանջարկը
Ավիատիեզերական արդյունաբերությունը պահանջարկի հիմնական շարժիչ ուժն է, որն օգտագործում է 5-առանցքային դարպասային աղացներ՝ թևերի բարդ ամրակներ և ֆյուզելյաժի միջնորմներ պինդ ալյումինե կտորներից քանդակելու համար: Այս ոլորտում արատների մակարդակը 0.05%-ից ցածր պահելը կարևորագույն գործոն է, քանի որ պահանջում է բացառիկ ջերմային կայունություն և ծավալային ճշգրտություն ունեցող մեքենաներ:
Նմանապես, ավտոմոբիլային ոլորտը ապավինում է այս մեքենաներին՝ մեծ դրոշմման մամլիչների, կաղապարների և ծանր առևտրային տրանսպորտային միջոցների բաղադրիչների արտադրության համար, ինչպիսիք են՝ճանճանիվներև շարժիչի լիսեռներ։ Էներգետիկայի ոլորտը նույնպես ներկայացնում է մեծ աճի ոլորտ. քամու տուրբինների առանցքակալների, մեծածավալ փականների և միջուկային ռեակտորի բաղադրիչների մեքենայական մշակումը պահանջում է սեղանի հսկայական տարողունակություն և բարձր պտտող մոմենտ ստեղծելու հնարավորություններ, որոնք կարող է ապահովել միայն երկսյունանի կամրջային կառուցվածքը։
Ինչպես են նյութերը, երկրաչափությունը և հանդուրժողականությունները ազդում ընտրության վրա
Գլանային աղացի ընտրությունը մեծապես կախված է թիրախային նյութերի ֆիզիկական հատկություններից: Ինկոնելի, կարծրացված գործիքային պողպատի (HRC 50+) կամ տիտանի նման ամուր համաձուլվածքների մշակումը պահանջում է առավելագույն կառուցվածքային կոշտություն՝ տատանումները կանխելու համար, ինչը թելադրում է տուփային անցքերի և բարձր պտտող մոմենտ ունեցող ատամնանիվային իլիկների օգտագործումը:
Երկրաչափությունը և հանդուրժողականությունները նույնպես կարևոր դեր են խաղում: Ավիատիեզերական սարքավորումների կամ բարդ ներարկման կաղապարների արտադրության ժամանակ մեքենան պետք է պահպանի խիստ դիրքավորման հանդուրժողականություններ, որոնք հաճախ պահանջվում է լինել ±0.005 մմ սահմաններում, իսկ մեծ աշխատանքային ծրարի վրա կրկնելիությունը՝ ±0.003 մմ: Դրան հասնելու համար գնորդները պետք է համոզվեն, որ մեքենան հագեցած է գծային մասշտաբներով, ջերմային փոխհատուցման ծրագրաշարով և բարձր թույլտվությամբ պտտվող կոդավորիչներով՝ մեքենայի հիմքի ֆիզիկական ընդարձակմանը և կծկմանը հակազդելու համար երկար կտրման ցիկլերի ընթացքում:
Ինչպես գնահատել CNC դարպասային ֆրեզերային մեքենաների մատակարարներին
CNC կամրջային ֆրեզերային մեքենայի ձեռքբերումը, մասնավորապես միջազգային շուկաներից, պահանջում է մատակարարների գնահատման խիստ արձանագրություն: Գնորդները պարզապես չեն գնում սարքավորում, նրանք մտնում են երկարաժամկետ գործընկերության մեջ, որը կազդի նրանց արտադրական կարողությունների վրա տասնամյակ կամ ավելի: Հեղինակավոր չինական խմբային գործարաններ ներկայացնող մասնագիտական արտասահմանյան մարքեթինգային կենտրոնների հետ համագործակցությունը կարող է զգալի գնային առավելություններ ապահովել, եթե մատակարարի որակավորումը մանրակրկիտ ստուգվի:
Գնման փուլում ռիսկերի մեղմացումը ապահովում է, որ մատակարարված մեքենան համապատասխանի խոստացված տեխնիկական պահանջներին, և որ ծանր մեքենաների տեղափոխման լոգիստիկ բարդությունները կառավարվեն առանց թանկարժեք ուշացումների։
Ինչ գնումների թիմերը պետք է ստուգեն
Գնումների թիմերը պետք է ստուգեն մատակարարի արտադրական հզորությունը, որակի վերահսկման ենթակառուցվածքը և պատմական արտահանման ծավալը: ISO 9001 հավաստագրման և CE համապատասխանության փաստաթղթերի պահանջը պարտադիր բազային կետ է: Ավելին, գնորդները պետք է ուսումնասիրեն մատակարարի մատակարարման շղթան կարևոր բաղադրիչների համար. բարձր հեղինակություն վայելող CNC կարգավորիչներ (օրինակ՝ FANUC, Siemens, Heidenhain) և ճշգրիտ կրողներ (օրինակ՝ SKF, NSK) օգտագործող մեքենաները վկայում են հուսալիության նկատմամբ հանձնառության մասին:
Կարևոր է նաև ստուգել մատակարարի ինժեներական աջակցության կարողությունները: Հուսալի գործընկերը պետք է առաջարկի համապարփակ նախավաճառքային խորհրդատվություն, ներառյալ ժամանակի ուսումնասիրություններ և հարմարանքների նախագծում, որպեսզի ապացուցի մեքենայի կարողությունը գնորդի կոնկրետ աշխատանքային մասերի պորտֆելը կառավարելու համար:
Ինչպես գնահատել MOQ-ը, տեղադրման ժամկետը, առաքումը և տեղադրումը
Հաշվի առնելով այս մեքենաների մասշտաբները, նվազագույն պատվերի քանակը (ՆՊՔ) համընդհանուր առմամբ մեկ միավոր է: Այնուամենայնիվ, կատարման ժամկետները կարևոր գործոն են նախագծի պլանավորման մեջ: Ստանդարտ կոնֆիգուրացիաները կարող են պահանջել 90-ից 120 օր հավաքման և փորձարկման համար, մինչդեռ դրանք խիստ անհատականացված են:5-առանցքային մոդելներկարող է ժամկետը հասցնել 180 օրվա կամ ավելիի։
Առաքումն ու տեղադրումը ներկայացնում են հսկայական լոգիստիկական մարտահրավերներ: Գանգրի ջրաղացները պետք է ապամոնտաժվեն և առաքվեն հարթ դարակաշարերի կամ բաց տանիքով փոխադրման կոնտեյներների միջոցով: Գնորդները պետք է գնահատեն մատակարարի փաթեթավորման արձանագրությունները՝ ապահովելով, որ կարևոր մակերեսները պաշտպանված լինեն հակաժանգոտ ծածկույթներով և վակուումային կնքված պատնեշներով: Ժամանումից հետո տեղադրումը և շահագործման հանձնումը սովորաբար տևում են երկուսից չորս շաբաթ, ինչը պահանջում է հստակ համաձայնություն այն մասին, թե արդյոք մատակարարը կուղարկի գործարանի տեխնիկներին, թե կվստահի տեղայնացված սպասարկման գործընկերներին:
Համապատասխանության և ռիսկերի վերահսկման որ ստուգիչ կետերն են կարևոր
Կապիտալ ներդրումները պաշտպանելու համար գնման պայմանագրերը պետք է ներառեն խիստ համապատասխանության և ռիսկերի վերահսկման ստուգման կետեր: Առաքումից առաջ պետք է անցկացվի պարտադիր գործարանային ընդունման թեստ (FAT), որը պահանջում է, որ մեքենան կատարի փորձնական կտրվածք նմուշային աշխատանքային մասի վրա՝ լիսեռի շեղումը (սովորաբար <0.002 մմ) և երկրաչափական ճշգրտությունը ստուգելու համար:
| Գնահատման չափանիշ | Բենչմարկ Ստանդարտ | Հավանական կարմիր դրոշ |
|---|---|---|
| Որակի հավաստագրում | ISO 9001, CE նշան | Անհաստատելի կամ ժամկետանց վկայականներ |
| Բաղադրիչների հետագծելիություն | Առաջին մակարդակի գլոբալ ապրանքանիշեր (վերահսկիչներ, ուղեցույցներ) | Անբրենդային կամ սեփականաշնորհված ընդհանուր էլեկտրոնիկա |
| Ընդունման թեստավորում | Փաստաթղթավորված FAT և SAT՝ լազերային կալիբրացիայով | Առաքումից առաջ երրորդ կողմի կողմից ստուգում թույլ չտալը |
| Երաշխիքի պայմաններ | 12-24 ամիս՝ ներառյալ մասերը և աշխատանքը | Միջազգային ծառայությունների ծածկույթի վերաբերյալ երկիմաստ կետեր |
FAT-ից հետո, գնորդի օբյեկտում անցկացվող տեղամասի ընդունման թեստը (SAT) ապահովում է, որ մեքենան տեղափոխման ընթացքում չի ունեցել հավասարեցման խնդիրներ: Այս փուլերի հետ կապված հստակ վճարման պայմանների սահմանումը, ինչպիսիք են՝ 30% կանխավճարը, 60% FAT-ից հետո և 10% SAT-ից հետո, ապահովում է անհրաժեշտ ֆինանսական լծակ:
Ինչպես ընտրել ճիշտ CNC ֆրեզերային մեքենան
CNC կամրջային ֆրեզերային մեքենայի վերջնական ընտրության գործընթացում անհրաժեշտ է համադրել տեխնիկական պահանջները առևտրային իրականության հետ։ Նպատակն է գտնել մի լուծում, որը ոչ միայն կբավարարի արտադրության անմիջական հանդուրժողականությունները, այլև կառաջարկի ապագա արտադրական պահանջարկի համար անհրաժեշտ մասշտաբայնություն և դիմացկունություն։
Գնման գործընթացը ֆորմալացված գնահատման շրջանակի միջոցով կառուցելով՝ գնումների թիմերը կարող են օբյեկտիվորեն համեմատել մրցակցող առաջարկները՝ անցնելով բազային գնագոյացման սահմաններից այն կողմ՝ հասկանալու համար սեփականության ընդհանուր արժեքը (TCO):
Ինչ քայլ առ քայլ գնման գործընթաց պետք է հետևել
Գնման գործընթացը պետք է սկսվի ներքին կարիքների համապարփակ վերլուծությամբ, որը սահմանում է աշխատանքային մասի առավելագույն ծրարը, նյութի կարծրությունը և պահանջվող արտադրողականությունը: Այս տվյալները հիմք են հանդիսանում ստուգված մատակարարներին բաշխվող առաջարկի հարցման (RFP): Առաջարկները ստանալուց հետո թիմերը պետք է անցկացնեն տեխնիկական համահարթեցման վարժություն՝ ապահովելու համար, որ բոլոր գնանշումները ներառում են համարժեք տարբերակներ, ինչպիսիք են առանցքի միջով անցնող սառեցնող հեղուկը (TSC), գործիքի հպման զոնդերը և չիպերի կառավարման համակարգերը:
Տեխնիկական ստուգումից հետո գնորդները պետք է պատվիրեն նմանատիպ մեքենաների գործողության մեջ գտնվող ուղիղ ցուցադրություններ կամ տեսա-վավերացումներ: Վերջնական քայլերը ներառում են առևտրային պայմանագրի շուրջ բանակցությունները, FAT/SAT արձանագրությունների վերջնական հաստատումը և տեղանքի նախապատրաստման համակարգումը, որը հաճախ ներառում է մասնագիտացված բետոնե հիմքերի լցոնում՝ դարպասային համակարգի հսկայական քաշը և դինամիկ բեռները պահելու համար:
Ինչպես համեմատել մատակարարների առաջարկները և վաճառքից հետո աջակցությունը
Մատակարարների առաջարկները համեմատելը պահանջում է հետվաճառքային աջակցության և երաշխիքային կառուցվածքների քննադատական դիտարկում:
Հիմնական եզրակացություններ
- CNC կամրջային ֆրեզերային մեքենայի մեծածախ մատակարարումը և մատակարարման շղթայի հետևանքները
- Տեխնիկական բնութագրերը, համապատասխանությունը և առևտրային պայմանները, որոնք գնորդները պետք է վավերացնեն
- Գործնական առաջարկություններ դիստրիբյուտորների և գնումների թիմերի համար
Հաճախակի տրվող հարցեր
Ո՞րն է CNC դարպասային ֆրեզերային մեքենայի հիմնական առավելությունը:
Այն մշակում է մեծ, ծանր մասեր՝ ավելի բարձր կոշտությամբ և ցածր թրթռումով, ինչը նպաստում է ճշգրտության պահպանմանը խորը կտրվածքների ժամանակ և նվազեցնում է բազմակի կարգավորումների անհրաժեշտությունը։
Ո՞ր ոլորտներն են ամենաշատը օգտվում CNC կամրջային ֆրեզերային մեքենաներից:
Ավտոմոբիլային, ավիատիեզերական, կաղապարների պատրաստման, էներգետիկայի և ծանր սարքավորումների արտադրողները ամենաշատն են շահում, երբ մշակում են մեծ չափերի բաղադրիչներ կամ բազմատոննա քաշ ունեցող աշխատանքային մասեր։
Ի՞նչ տեխնիկական բնութագրեր պետք է գնորդները նախ համեմատեն։
Սկսեք X/Y/Z շարժումից, սեղանի բեռնվածությունից, իլիկի տեսակից, իլիկի հզորությունից և ուղեցույցի նախագծումից: Համապատասխանեցրեք դրանք ձեր ամենամեծ մասերին և ամենադժվար նյութերին:
Արդյո՞ք պետք է ընտրեմ տուփային ուղիներ, թե՞ գծային ուղեցույցներ։
Ընտրեք արկղային ուղիներ ծանր բեռնատարողությամբ, ընդհատվող կտրվածքների և առավելագույն մարման համար: Ընտրեք գծային ուղեցույցներ՝ ավելի արագ շարժման, ավելի բարձր արագության մշակման և ավելի լավ արտադրողականության համար՝ թեթև կտրվածքների դեպքում:
Ինչո՞ւ դիտարկել OTURN Machinery-ն որպես դարպասային ֆրեզավորման լուծում:
OTURN-ը առաջարկում է չինական խմբային գործարանների կողմից առաջարկվող մատչելի CNC կամրջային և մեքենայական մշակման լուծումներ՝ կոնֆիգուրացիայի աջակցությամբ, մեքենաների լայն ընտրանիով և արտասահմանյան սպասարկման աջակցությամբ։
Հրապարակման ժամանակը. Ապրիլի 16-2026