


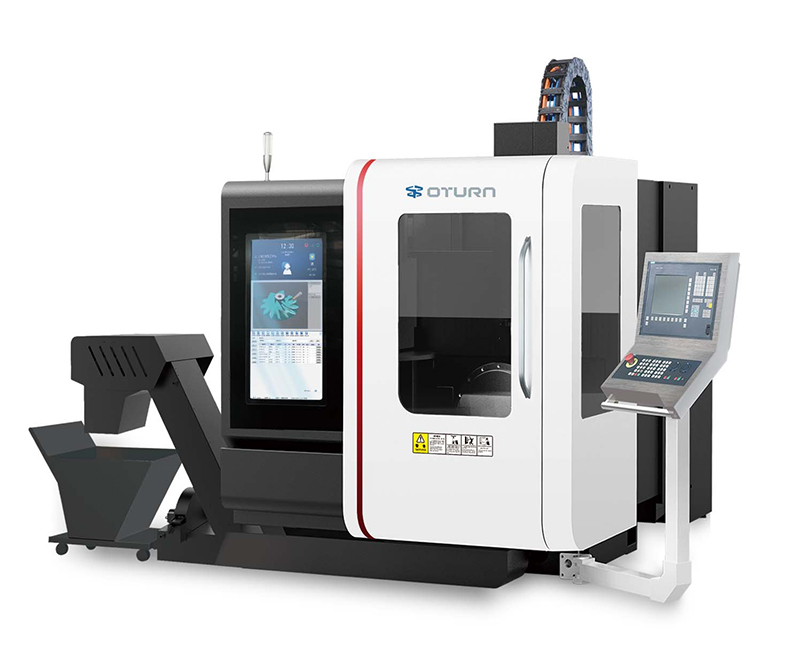
5-առանցքային ուղղահայաց մեքենայական կենտրոնդարձել են բարձրակարգ արտադրության հիմնական սարքավորումներ՝ բարդ բաղադրիչների բարձր ճշգրտությամբ մեքենայացման իրենց ունակության շնորհիվ: Դրանց մեքենայացման ճշգրտությունը ոչ միայն որոշում է արտադրանքի որակը, այլև ներկայացնում է սարքավորումների մրցունակության միջուկը: Այս բարձր ճշգրտությամբ մեքենայացմանը հասնելը կախված է բազմաթիվ ասպեկտների համակարգված ջանքերից, ներառյալ մեխանիկական կառուցվածքը, CNC համակարգը, հայտնաբերումն ու փոխհատուցումը, որոնք ձևավորում են ճշգրտության ապահովման համակարգված և համապարփակ համակարգ: Յուրաքանչյուր հիմնական օղակի հետևյալ մանրամասն վերլուծությունը կօգնի ձեզ հասկանալ դրա հիմքում ընկած տրամաբանությունը և առաջադեմ տեխնոլոգիաները:
IՄեխանիկական կառուցվածքային կոշտության նախագծում. ճշգրտության ամուր հիմքը
Մեխանիկական կառուցվածքի կոշտությունը ուղղակիորեն որոշում է սարքավորումների կայունությունը և դեֆորմացիայի դիմադրությունը մեքենայական մշակման ընթացքում։5-առանցքային VMC, հիմքը և սյունը ծառայում են որպես ամբողջ մեքենայի «շրջանակ»։ Դրանք սովորաբար պատրաստված են բարձր ամրության թուջից կամ գրանիտից։ Ծերացման մշակումը արդյունավետորեն վերացնում է ներքին լարվածությունները և զգալիորեն նվազեցնում կտրող բեռների պատճառով առաջացած դեֆորմացիան։ Ուղղորդող ուղին և առաջատար պտուտակային շարժիչի բաղադրիչները գծային շարժման ճշգրտությունն ապահովելու բանալին են, ինչը պահանջում է բոլոր չափերի ճշգրտության խիստ վերահսկողություն։ Գլանող ուղեցույցները օգտագործում են նախնական բեռնվածություն՝ հետադարձ հարվածը վերացնելու և դիրքավորման կոշտությունը բարձրացնելու համար։ Գնդիկավոր պտուտակները օգտագործում են կրկնակի ընկույզով նախնական բեռնվածության կառուցվածք՝ հետադարձ հարվածը արդյունավետորեն վերացնելու և փոխանցման սխալները նվազագույնի հասցնելու համար։ Պտտվող առանցքների (օրինակ՝ A-առանցք և C-առանցք) հենարանային համակարգը կարևոր է։ Բարձր ճշգրտությամբ խաչաձև գլանային կրողներն ու որդավոր ատամնանիվները օգտագործվում են ճառագայթային և առանցքային բեռներին դիմակայելու համար՝ միաժամանակ պահպանելով պտտման բացը մի քանի վայրկյանից մինչև տասնյակ վայրկյանների անկյունային միջակայքում, զգալիորեն բարելավելով անկյունային դիրքավորման ճշգրտությունը։ Առանցքային միավորը հենվում է ճշգրիտ կերամիկական կրողներով կամ աերոստատիկ կրողներով։ Դինամիկ հավասարակշռումը ապահովում է, որ ճառագայթային շեղումը և առանցքային խաղը վերահսկվեն միկրոնային մակարդակով բարձր արագությամբ պտտման ընթացքում՝ կանխելով, որ տատանումները դառնան մեքենայական սխալի աղբյուր։
II. CNC համակարգի ճշգրիտ կառավարում՝ ճշգրտության «ուղեղը»
Հինգ առանցքային մեքենամշակման ճշգրտությունը կախված է ոչ միայն մեխանիկական կոշտությունից, այլև CNC համակարգի կողմից շարժման ճշգրիտ կառավարումից: Համակարգը իրական ժամանակում հաշվարկում է յուրաքանչյուր առանցքի հետագիծը և արագությունը և, ինտերպոլյացիայի ալգորիթմների միջոցով, ստեղծում է անընդհատ և հարթ շարժման հետագիծ՝ ապահովելով, որ գործիքի հետագիծը համապատասխանի նախագծային պահանջներին: Առաջընթաց կառավարման տեխնոլոգիան կանխատեսում է հետագիծը և նախապես կարգավորում սերվոշարժիչի ելքային հզորությունը՝ զգալիորեն նվազեցնելով հետագա սխալը:
Դիրքի հետադարձ կապի համակարգը օգտագործում է բարձր թույլտվության սանդղակ կամ կոդավորիչ՝ իրական ժամանակում առանցքի իրական դիրքի տվյալները հավաքելու համար: PID փակ ցիկլի կառավարման ալգորիթմի հետ համատեղ, այն արագորեն շտկում է դիրքավորման շեղումները՝ պահպանելով դիրքավորման սխալը միկրոնային մակարդակների սահմաններում: Հինգ առանցքային մեքենամշակման մեջ CNC համակարգը օգտագործում է կինեմատիկական մոդել՝ պտտական և գծային առանցքների միջև բարդ շարժման հարաբերությունների կոորդինատները ճշգրիտ փոխակերպելու և տարածության ցանկացած կետում գործիքի դիրքավորման ճշգրիտ ճշգրտություն ապահովելու համար՝ ապահովելով բարձր ճշգրտության կատարողականություն հինգ առանցքային մեքենամշակման մեջ:
III. Հայտնաբերման և փոխհատուցման մեխանիզմներ. դինամիկ ճշգրտության պահապանները
Սարքավորումների ճշգրտության երկարատև պահպանման համար կարևոր են ճշգրիտ չափումը և ժամանակին կատարված փոխհատուցումը: Մինչև առաքումը, սարքավորումները պետք է անցնեն դիրքավորման սխալի, կրկնելիության սխալի և յուրաքանչյուր առանցքի վրա հետադարձ հարվածի համապարփակ ստուգում՝ օգտագործելով բարձր ճշգրտության գործիքներ, ինչպիսիք են լազերային ինտերֆերոմետրերը և գնդաձև ձողերը: Սա ապահովում է, որ բոլոր մեխանիկական սխալները թվային կերպով գրանցվեն և շտկվեն CNC համակարգի պարամետրերի փոխհատուցման միջոցով:
Ջերմաստիճանի տատանումների պատճառով առաջացած ջերմային ընդարձակումը և մեխանիկական դեֆորմացիան զգալի վտանգներ են երկարատև մեքենամշակման ընթացքում: Ջերմաստիճանի սենսորները իրական ժամանակում վերահսկում են սարքավորումների շրջակա ջերմաստիճանը և իլիկի ու ուղեցույցների ջերմաստիճանի բարձրացումը: Դինամիկ փոխհատուցման ռազմավարությունները, զուգորդված հաստատված ջերմային սխալի մոդելների հետ, զգալիորեն նվազագույնի են հասցնում ջերմաստիճանի միջամտության ազդեցությունը մեքենամշակման ճշգրտության վրա:
Կանոնավոր կարգաբերումը նույնպես կարևոր է ճշգրտությունը պահպանելու համար: Ստանդարտ մասերի հետ համեմատությունների և ճշգրիտ ստուգման գործիքների միջոցով բազմակետային ստուգման միջոցով մեխանիկական մաշվածության կամ թուլացած բաղադրիչների պատճառով ճշգրտության շեղումները կարող են արագորեն հայտնաբերվել, ինչը թույլ է տալիս ճշգրտել և շտկել սարքավորումների պարամետրերը՝ երկարաժամկետ կայուն մեքենայական աշխատանք ապահովելու համար:
IV. Համակարգված ճշգրտության կառավարում՝ ստատիկ բարձր ճշգրտությունից մինչև դինամիկ կայունություն
Ճշգրտության ապահովումը,5Առանցքային ուղղահայաց մեքենամշակման կենտրոնը տարբեր բաղադրիչների լրացուցիչ և համակարգված համագործակցության արդյունք է: Մեխանիկական կառուցվածքը ապահովում է կոշտ հիմք, CNC համակարգը հնարավորություն է տալիս ճշգրիտ շարժման կառավարման, իսկ համապարփակ հայտնաբերման և փոխհատուցման մեխանիզմը ապահովում է դինամիկ ճշգրտություն:
Այս համակարգված ճշգրիտ կառավարման համակարգը ոչ միայն ապահովում է անթերի մեխանիկական ճշգրտություն, երբ սարքավորումները ստատիկ են, այլև արդյունավետորեն դիմադրում է տարբեր խանգարող գործոնների, ինչպիսիք են տատանումները, ջերմային դեֆորմացիան և բեռնվածքի տատանումները բարդ մեքենայական միջավայրերում՝ հասնելով բարդ մասերի բարձր ճշգրտությամբ մեքենայական մշակման պահանջներին։
Ինտելեկտուալ արտադրական տեխնոլոգիաների շարունակական զարգացման հետ մեկտեղ, աստիճանաբար կիրառման են ենթարկվում արհեստական բանականությունը և մեծ տվյալների վերլուծությունը համատեղող ադապտիվ փոխհատուցման տեխնոլոգիաները, որոնք առաջընթաց են մտցնում ճշգրտության ապահովման ոլորտում։5-առանցքային մեքենայացման կենտրոնr, հետագայում բարելավելով նրանց արտադրական կարողությունները և շուկայական մրցունակությունը։
Ամփոփելով՝ բարձր ճշգրտությունը5Ուղղահայաց առանցքային մեքենամշակման կենտրոնները պատահականության արդյունք չեն, այլ երեք սյուների՝ մեխանիկական նախագծման, կառավարման ալգորիթմների և հայտնաբերման ու փոխհատուցման բարձր ինտեգրված և մանրակրկիտ համագործակցության արդյունք։ Միայն այս ճշգրտության ապահովման համակարգը գիտականորեն կառուցելով և անընդհատ օպտիմալացնելով կարող ենք բավարարել բարդ մասերի բարձրակարգ արտադրության խիստ ճշգրտության պահանջները և ինտելեկտուալ արտադրությունը հասցնել ավելի բարձր մակարդակի։
Ավելի շատ տեղեկությունների համար այցելեք մեզ՝ EMO, 15-րդ դահլիճ, B54 տաղավար, 2025 թվականի սեպտեմբերի 22-27-ը։ Մենք կներկայացնենք ամենաթարմը։5-առանցքային մեքենայացման տեխնոլոգիաներ, փորձշրջադարձառաջատար սարքավորումներ և մասնակցել խորը քննարկումների ոլորտի մասնագետների հետ: Մենք անկեղծորեն հրավիրում ենք ձեզ քննարկելու ինտելեկտուալ արտադրության ապագան և բացելու նոր գլուխ բարձր ճշգրտության մեքենայացման ոլորտում:
Հրապարակման ժամանակը. Օգոստոսի 27-2025