


ՀաջողակCNC խառատային կենտրոններդրումը պահանջում է էական գործոնների բացահայտում: Այս ձեռքբերումը ղեկավարում է ռազմավարական պլանավորումը: CNC մեքենայացման և խառատային կենտրոնների համաշխարհային շուկան կանխատեսում է զգալի աճ՝6.6% բարդ տարեկան աճի տեմպ 2024-ից 2030 թվականներինՆրա բարձր արագության հատվածը կանխատեսում է5.8% միջին տարեկան աճի տեմպ 2025-2035 թվականների միջևԱյս ընդլայնումը ընդգծում է տեղեկացված որոշումներ կայացնելու անհրաժեշտությունը։Բազմաֆունկցիոնալ CNC խառատահաստոցների արտադրողտրամադրում է տարբեր տարբերակներ։ ՀասկանալըԽորացման կենտրոնի ճշգրտությունգերակա է։ Գնորդները հաճախ հարցնում են. «Ի՞նչ տարբերություն կա CNC խառատահաստոցի և CNC խառատահաստոցի միջև:» և «Ինչպե՞ս ընտրել ուղղահայաց և հորիզոնական շրջադարձային կենտրոնների միջև։«Տասը կարևոր նկատառումներ, որոնք առաջնորդում են տեղեկացված գնումը։»
Հիմնական եզրակացություններ
- Հասկացեք ձեր արտադրական կարիքները և մասերի պահանջները: Սա կօգնի ձեզ ընտրել մեքենայի ճիշտ չափը և հզորությունը:
- Նայեքմեքենայի տեխնիկական բնութագրերըինչպիսիք են իլիկի հզորությունը և գործիքավորման տարբերակները: Այս առանձնահատկությունները ազդում են մեքենայի աշխատանքի որակի վրա:
- Ստուգեք կառավարման համակարգը և ծրագիրը։ Դրանք հեշտացնում են մեքենայի օգտագործումը և այլ համակարգերի հետ կապը։
- Հաշվի առեք մեքենայի ճշգրտությունը և այն, թե ինչպես է այն հաղթահարում ջերմությունն ու թրթռումները։ Սա ապահովում էբարձրորակ մասեր.
- Մտածեք ընդհանուր արժեքի մասին, այլ ոչ թե միայն գնի։ Սա ներառում է շահագործման ծախսերը, սպասարկումը և ապագա արժեքը։
Ձեր CNC խառատային կենտրոնի արտադրության կարիքները և մասերի պահանջները
ԸնտրելովCNC խառատային կենտրոնսկսվում է արտադրական կարիքների և մասերի պահանջների հստակ ըմբռնումից: Այս գործոնները անմիջականորեն ազդում են մեքենայի անհրաժեշտ տեխնիկական բնութագրերի և հնարավորությունների վրա:
Մասի չափի և քաշի հնարավորությունները
Արհեստանոցի կողմից արտադրվող մասերի ֆիզիկական չափսերն ու քաշը հիմնարար նկատառումներ են: Մեքենայի հզորությունը պետք է տեղավորի ամենամեծ և ամենածանր բաղադրիչները: Օրինակ՝ CNC խառատային աշխատանքները մշակում են մասերի լայն չափսեր:
| Մասի չափի կատեգորիա | Չափսեր (մմ) | Չափսեր (դյույմ) |
|---|---|---|
| Նվազագույն | 2×2 | 0.079×0.079 |
| Առավելագույն | 200×500 | 7.9×19.7 |
Մեքենայի տեխնիկական բնութագրերը, ինչպիսին է կենտրոնների միջև հեռավորությունը, որոշում են մասի առավելագույն երկարությունը, որը հաճախ կազմում է մոտ 500 մմ (19.7 դյույմ): Ճոճվող հարթակը որոշում է մասի առավելագույն տրամագիծը, որը սովորաբար կազմում է մոտ 200 մմ (7.9 դյույմ): Գնորդները պետք է համոզվեն, որ ընտրված CNC խառատային կենտրոնը կարող է ֆիզիկապես պահել և մեքենայացնել իրենց թիրախային մասերը:
Մշակվող նյութերի տեսակները
Արտադրամասում մշակվող նյութերի տեսակները զգալիորեն ազդում են մեքենաների և գործիքների ընտրության վրա: Տարբեր նյութեր ունեն տարբեր կարծրության մակարդակներ, որոնք պահանջում են մեքենայի որոշակի հզորություն և կտրող գործիքներ:
| Նյութի կարծրության կատեգորիա | Ռոքվելի կարծրություն (HRC) | CNC խառատահաստոցների տիպիկ տեսակները |
|---|---|---|
| Դժվարամատչելի համաձուլվածքներ | 45–70 HRC | Բարձր պտտող մոմենտով CNC խառատային հաստոցներ |
| Միջին կարծրության արդյունաբերական նյութեր | 25–45 HRC | Հորիզոնական CNC խառատային հաստոցներ |
| Փափուկ և հեշտությամբ մշակվող մետաղներ | <25 HRC | Ցանկացած CNC խառատահաստոց (ներառյալ սկսնակների, սեղանի վրա տեղադրվող, բարձր արագությամբ լիսեռային մեքենաները) |
Ստանդարտ CNC գործիքավորումը սովորաբար հասնում է գործնական սահմանի՝ՀՌԿ 40HRC 50-ից բարձր նյութերի մեքենայացումը հաճախ պահանջում է մասնագիտացված կարգավորումներ, որոնք կարող են կրկնապատկել ինչպես մեքենայացման ժամանակը, այնպես էլ արժեքը: Օրինակ, 4140-ի նման ածխածնային/լեգուրացված պողպատները ստանդարտ կերպով մեքենայացվում են մինչև HRC 35: Դրանք դառնում են դժվար HRC 40-ից բարձր: 304-ի նման չժանգոտվող պողպատները արդյունավետ են մինչև HRC 30, իսկ HRC 35-ից բարձր՝ դժվար: A2-ի նման գործիքային պողպատները մեքենայացվելի են մինչև HRC 45, բայց HRC 50-ից բարձր անհրաժեշտ են մասնագիտացված կարգավորումներ: Ալյումինե համաձուլվածքները, որպես կանոն, կարծրության սահմանափակումներ չունեն CNC մեքենայացման համար:
Արտադրության ծավալը և արտադրողականությունը
Արտադրության ծավալը և պահանջվող արտադրողականությունը որոշում են մեքենայի արագությունը, արդյունավետությունը և ավտոմատացման ներուժը: Մեծ ծավալի արտադրությունը պահանջում է ավելի արագ ցիկլային ժամանակներ և հուսալի շահագործում: Մեծ քանակությամբ մասեր արտադրող արհեստանոցները օգտվում են այնպիսի հնարավորություններից, ինչպիսիք են ավտոմատ ձողերի սնուցիչները և ռոբոտացված ինտեգրումը: Այս լրացումները նվազագույնի են հասցնում ձեռքով միջամտությունը և մեծացնում են շարունակական աշխատանքը: Եվ հակառակը, փոքր ծավալի կամ նախատիպի աշխատանքը կարող է չպահանջել նման լայնածավալ ավտոմատացում: Մեքենայի՝ երկար ժամանակահատվածում կայուն արտադրողականություն պահպանելու ունակությունը կարևոր է արտադրական նպատակներին հասնելու համար:
CNC խառատային կենտրոնի մեքենայի տեխնիկական բնութագրերը և հնարավորությունները
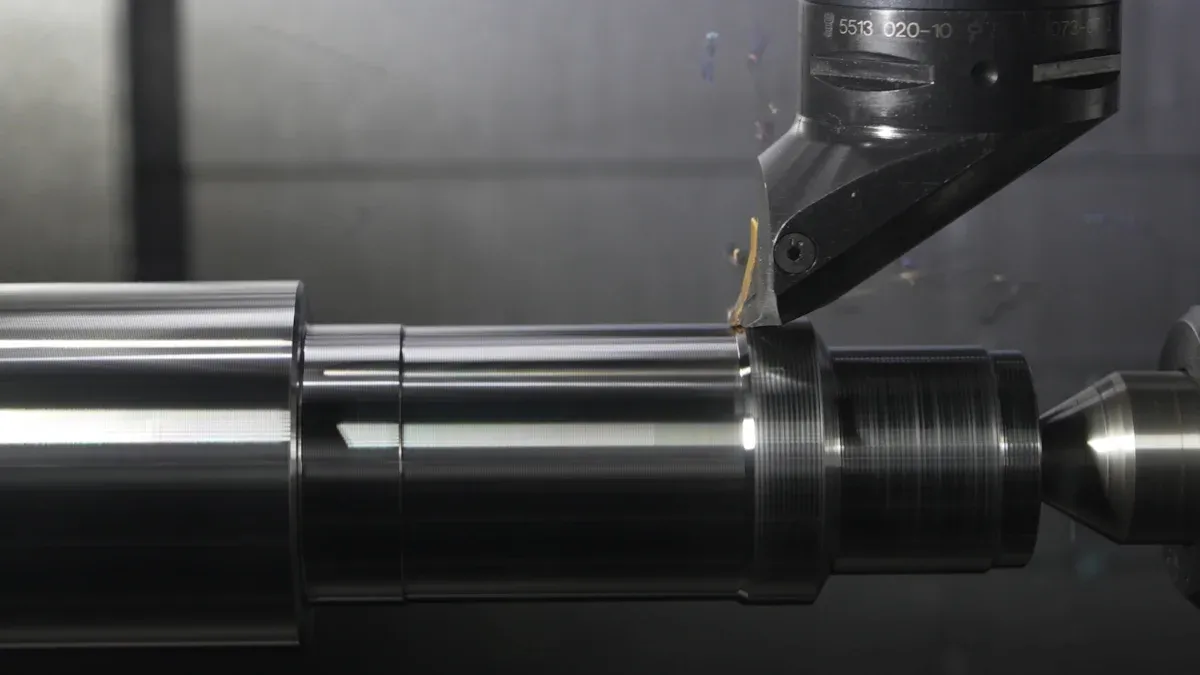
Մեքենաների տեխնիկական բնութագրերը և հնարավորությունները անմիջականորեն ազդում են արհեստանոցի՝ մասեր արդյունավետ և ճշգրիտ արտադրելու ունակության վրա: Գնորդները պետք է ուշադիր գնահատեն այս տեխնիկական ասպեկտները:
Առանցքի կոնֆիգուրացիա և հզորություն
Սիլիկը ցանկացած խառատային գործողության սիրտն է: Դրա կոնֆիգուրացիան և հզորությունը որոշում են մեքենայի կտրման ունակությունը: Սիլիկի արագությունը, որը չափվում է րոպեում պտույտների քանակով (RPM), որոշում է, թե որքան արագ է պտտվում աշխատանքային մասը: Բարձր պտույտները կարևոր են փոքր տրամագծերի և ավելի փափուկ նյութերի համար: Սիլիկի պտտող մոմենտը, պտտման ուժը, կարևոր է մեծ տրամագծերի և ավելի կոշտ նյութերի մշակման համար: Հզոր սիլիկը ապահովում է նյութի արդյունավետ հեռացում և կրճատում է ցիկլի տևողությունը: Արհեստանոցները պետք է համապատասխանեցնեն սիլիկի տեխնիկական բնութագրերը իրենց բնորոշ մասերի չափերին և նյութերի տեսակներին:
Աշտարակի և գործիքավորման տարբերակներ
Աշտարակը պահում է կտրող գործիքները և դրանք ներկայացնում է աշխատանքային մասին: Դրա դիզայնը զգալիորեն ազդում է մեքենայացման բազմակողմանիության և արդյունավետության վրա: Աշտարակները լինում են տարբեր կոնֆիգուրացիաների, ինչպիսիք են VDI-ն (Գերմանացի ինժեներների ասոցիացիա) կամ BMT-ն (Հիմքում տեղադրված գործիքակազմ), որոնցից յուրաքանչյուրն առաջարկում է տարբեր կոշտություն և գործիքներ պահելու հնարավորություններ: Աշտարակի վրա գործիքային կայանների քանակը որոշում է, թե քանի տարբեր գործիքների կարող է մեքենան հասանելիություն ունենալ առանց ձեռքով միջամտության: Ավելի շատ գործիքային կայաններ թույլ են տալիս կատարել բարդ գործողություններ մեկ կարգավորմամբ՝ նվազագույնի հասցնելով գործիքի փոփոխության պարապուրդը:
Առանցքի կոնֆիգուրացիա և ակտիվ գործիքավորում
Առանցքային կոնֆիգուրացիան սահմանում է մեքենայի շարժման հնարավորությունները: Հիմնական 2-առանցքային խառատահաստոցը կատարում է խառատային գործողություններ X և Z առանցքների երկայնքով: Ավելի առաջադեմ մեքենաները, ինչպիսիք են բազմաառանցքայինները,CNC խառատային կենտրոն, առաջարկում են լրացուցիչ առանցքներ, ինչպիսիք են Y-առանցքը՝ կենտրոնից դուրս հորատման կամ ֆրեզավորման համար: Շարժական գործիքավորումը CNC խառատային կենտրոնի համար էական բարելավում է: Այն թույլ է տալիս մեքենային կատարել ֆրեզավորման, հորատման և թակման գործողություններ՝ առանց մասը մեկ այլ մեքենայի տեղափոխելու: Շարժական գործիքավորումը առաջարկում էճշգրիտ մշակված մասերի ավելի մեծ նախագծային ճկունությունԱյն հնարավորություն է տալիս մեկ հոսքով իրականացնել ավելի բարդ մեքենայական մշակման գործընթացներ՝ հեշտացնելով տեղադրումը և կրճատելով աշխատուժը։ Այս հնարավորությունը բարելավում է ճշգրտությունը և կրկնելիությունը՝ նվազագույնի հասցնելով ավելորդ տեղադրման ընթացակարգերը։ Արհեստանոցները հասնում ենավելի արագ արտադրություն՝ առաջադեմ փոխանցումների և կրողների շնորհիվ. Գործիքավորումը կատարվում է ուղիղ եթերումպահպանում է տվյալը, որը հաճախ կորչում է նյութերը մեքենաների միջև տեղափոխելիս՝ խնայելով ժամանակ: Այն նաև թույլ է տալիս բազմաթիվ ֆրեզերային գործընթացներ իրականացնել անմիջապես խառատահաստոցի վրա, ինչպիսիք են եզրերի կլորացումը կամ առանցքային/ճառագայթային առանձնահատկությունների ավելացումը: Սա վերացնում է մասերը CNC ֆրեզեր տեղափոխելու անհրաժեշտությունը:
Կառավարման համակարգ և ծրագրային ապահովում ձեր CNC խառատային կենտրոնի համար
Կառավարման համակարգը և ծրագրային ապահովումը կազմում են ցանկացած ժամանակակից մեքենայի ուղեղը։ Դրանք թելադրում են, թե ինչպես են օպերատորները փոխազդում սարքավորումների հետ և ինչպես է մեքենան կատարում բարդ գործողություններ։ Կառավարման ճիշտ համակարգի ընտրությունը ապահովում է արդյունավետ ծրագրավորում, հուսալի աշխատանք և անխափան ինտեգրում արտադրական միջավայրի հետ։
CNC կառավարման ապրանքանիշը և առանձնահատկությունները
CNC կառավարման համակարգի ընտրությունապրանքանիշզգալիորեն ազդում է մեքենայի աշխատանքի և օգտագործողի փորձի վրա: Տարբեր արտադրողներ առաջարկում են առանձնահատուկ առավելություններ, որոնք հարմարեցված են տարբեր արտադրական կարիքներին:
| Բրենդ | Հիմնական խառատային կենտրոնի արտադրանք | Խորացման կենտրոնների հիմնական առանձնահատկությունները |
|---|---|---|
| Հաասի ավտոմատացում | Haas ST շարքի CNC խառատային հաստոցներ | Օգտագործողի համար հարմար ինտերֆեյս, բարձր պտտող մոմենտ, կոշտ կառուցվածք, դիմացկունություն, հուսալիություն, մատչելի գներ։ |
| ԴՄԳ Մորի | NLX շարքի ունիվերսալ խառատային կենտրոններ | Բարձր կոշտություն, կայունություն, ճշգրտություն, ինտեգրված ավտոմատացման լուծումներ, թվայնացում, Արդյունաբերություն 4.0-ի պատրաստվածություն։ |
| Մազակ | INTEGREX շարքի բազմաֆունկցիոնալ մեքենաներ | Համակցում է խառատումը, ֆրեզավորումը, հորատումը, թելային մշակումը։ Իդեալական է բարդ մասերի համար։ iSMART Factory կոնցեպտ (IoT ինտեգրացիա), լայնածավալ սպասարկում և աջակցություն։ |
| Օկումա | LB շարքի CNC խառատահաստոցներ | Հզորություն, ճշգրտություն, բազմակողմանիություն, ջերմամատակարարման համար հարմար կոնցեպտ (ջերմային կայունություն), բաց ճարտարապետությամբ OSP-P կառավարման համակարգ (անհատականացում, ծրագրային ապահովման ինտեգրում): |
| Դուսան/ԴՆ լուծումներ | CNC խառատային հաստոցներ | Ճշգրիտ խառատման գործողություններ, բազմաառանցքային հնարավորություններ, բարձր իլիկի արագություններ, առաջադեմ կառավարման համակարգեր։ |
Յուրաքանչյուր ապրանքանիշ ապահովում է եզակի առանձնահատկություններ: Haas Automation-ը կենտրոնանում է օգտագործողի համար հարմարության և մատչելիության վրա: DMG Mori-ն շեշտը դնում է կոշտության և Industry 4.0-ի պատրաստվածության վրա: Mazak-ը առաջարկում է բազմախնդրության հնարավորություններ բարդ մասերի համար: Okuma-ն ապահովում է ջերմային կայունություն և բաց ճարտարապետության կառավարում: Doosan/DN Solutions-ը ապահովում է ճշգրտություն և բազմաառանցքային ֆունկցիոնալություն:
Ծրագրավորում և օգտագործողի ինտերֆեյս
Ինտուիտիվ ծրագրավորման ինտերֆեյսը պարզեցնում է մեքենայի տեղադրումը և շահագործումը: Օպերատորներին անհրաժեշտ է համակարգ, որը թույլ է տալիս արդյունավետ G-կոդով ծրագրավորում կամ խոսակցական ծրագրավորում՝ կախված նրանց հմտությունների մակարդակից և մասերի բարդությունից: Լավ մշակված օգտագործողի ինտերֆեյսը կրճատում է ուսուցման ժամանակը և նվազագույնի է հասցնում սխալները: Այն նաև բարձրացնում է արտադրողականությունը՝ ծրագրի ստեղծումն ու փոփոխումը դարձնելով պարզ:
Ինտեգրացիա առկա համակարգերի հետ
Ժամանակակից արտադրամասերի համար կարևոր է անխափան ինտեգրումը գործող արտադրական կատարողական համակարգերի (MES) կամ ձեռնարկության ռեսուրսների պլանավորման (ERP) համակարգերի հետ։ Այս կապակցվածությունը թույլ է տալիս իրական ժամանակում տվյալների փոխանակում, բարելավելով արտադրության մոնիթորինգը և ընդհանուր արդյունավետությունը։Հաջող ինտեգրումը պահանջում է ուշադիր պլանավորում.
- Թվայնացումից առաջ մանրակրկիտ նախագծեք գործընթացները՝ անարդյունավետության ավտոմատացումից խուսափելու համար։
- Սկսեք փոքրից՝ փորձնական նախագծով՝ ռիսկը սահմանափակելու և փորձից սովորելու համար։
- Ժամանակակից մեքենաներ ունեցող ընկերությունների համար սկսեք մեքենաների միացումից և սարքավորումների ընդհանուր արդյունավետության (OEE) մոնիթորինգից՝ օպտիմալացման համար իրական ժամանակում պատկերացում ստանալու համար։
- Հաշվի առեք, որ MES-ի ներդրումը փոխում է մարդկանց աշխատանքի ձևը և պահանջում է ուշադիր ուղղորդում։
- Սկզբից ներգրավեք թիմին՝ բացատրելով անհրաժեշտությունը և օգուտները։
- Ներդրումներ կատարեք ուսուցման մեջ՝ ապահովելու համար, որ բոլորը հասկանան նոր համակարգերը։
- Նշանակեք «թվային չեմպիոններ»՝ գործընկերներին լրացուցիչ աջակցություն և վերապատրաստում տրամադրելու համար։
Այս գործելակերպերը ապահովում են սահուն անցում և մաքսիմալացնում են կապակցված արտադրական միջավայրի առավելությունները։
CNC խառատային կենտրոնի ճշգրտությունը և ճշգրտությունը

Բարձրորակ մասերի ստացումը մշտապես մեծապես կախված է մեքենայի ճշգրտությունից և ճշգրտությունից: Այս հատկանիշները անմիջականորեն ազդում են մասի համապատասխանության և ընդհանուր արտադրական արդյունավետության վրա:
Կրկնելիություն և դիրքային ճշգրտություն
Կրկնելիությունը վերաբերում է մեքենայի ծրագրավորված դիրքին հետևողականորեն վերադառնալու ունակությանը։Դիրքային ճշգրտությունՆկարագրում է, թե որքան մոտ կարող է մեքենան հասնել նպատակային դիրքին: Երկուսն էլ կարևոր են նույնական մասեր արտադրելու համար՝ խիստ թույլատրելի սահմաններում: Բարձր կրկնելիությամբ մեքենան ապահովում է, որ յուրաքանչյուր մասը համապատասխանի նախորդին՝ նվազագույնի հասցնելով ջարդոնը և վերամշակումը: Բարձր դիրքավորման ճշգրտությունը նշանակում է, որ մեքենան գործիքները տեղադրում է ճիշտ այնտեղ, որտեղ ծրագրավորվել է, ինչը կարևոր է բարդ երկրաչափությունների և կրիտիկական չափերի համար: Արտադրողները հաճախ տրամադրում են այս պահանջները, և գնորդները պետք է համոզվեն, որ դրանք համապատասխանում են իրենց արտադրական պահանջներին:
Ջերմային կայունության նկատառումներ
Ջերմաստիճանի տատանումները զգալիորեն ազդում են մեքենայի ճշգրտության վրա: Քանի որ մեքենայի բաղադրիչները տաքանում են շահագործման ընթացքում, դրանք ընդարձակվում են՝ առաջացնելով չափերի տեղաշարժեր: Այս ջերմային ընդարձակումը կարող է հանգեցնել մեքենայական մասերի անճշտությունների: Արդյունավետ ռազմավարությունները մեղմացնում են այս ազդեցությունները: Արհեստանոցներպահպանել վերահսկվող ջերմաստիճանային կարգավորումները մեքենայացման տարածքներում, հաճախ մեկուսացնելով տարածքը և օգտագործելով բարդ HVAC համակարգեր։Առաջադեմ սառեցման համակարգերը և օպտիմալացված պտտման պարամետրերը նվազագույնի են հասցնում ջերմության առաջացումըմեքենայացման ընթացքում: Որոշ համակարգեր օգտագործում են առաջադեմ ալգորիթմներ՝ իրական ժամանակում կանխատեսելու և շտկելու ջերմային սխալները՝ օգտագործելով ջերմաստիճանի սենսորներ և փոխհատուցման մոդելներ: Օրինակ, աէրոտիեզերական ընկերությունը Inconel սկավառակների վրա հասել է ±0.01 մմ ճշգրտության՝ օգտագործելով կրիոգեն սառեցում, մինչդեռ շարժիչի շարժիչի արտադրողը պահպանել է մասերը 0.05 մմ հանդուրժողականության սահմաններում՝ ստանդարտ սառեցմամբ:
Թրթռման մարման մեխանիզմներ
Մեքենաշինության ընթացքում առաջացող թրթռումները վատթարացնում են մակերեսի մշակումը, կրճատում գործիքի կյանքի տևողությունը և վտանգում են մասի ճշգրտությունը: Հետևաբար, թրթռումների դեմ արդյունավետ մեղմացման մեխանիզմները կարևոր են:Դեմքի և կոնաձև շփման գործիքակալների օգտագործում զգալիորեն մեծացնում է ամրությունըև նվազեցնում է տատանումները։ Բարձր ճշգրտության և բարձր սեղմման ուժով աշխատանքային ամրացումը վերացնում է մասի թրթռումը։ Լոբի դիագրամի վրա մեքենայացման արագությունների և մատակարարումների կայուն գոտիներին համապատասխան կարգավորումը նույնպես կարող է վերացնել տատանումները։ Սա ենթադրում է չիպի բեռի ուշադիր կառավարում՝ միաժամանակ արագությունը մեծացնելով կամ նվազեցնելով։ Ավելի հաստ գործիքի ցողունների օգտագործումը կամ գործիքի երկարացումը ամրացված ծայրից նվազեցնելը մեծացնում է կոշտությունը, նվազեցնում է շեղումը և տեղափոխում է թրթռման հաճախականությունը դեպի ավելի կայուն գոտիներ։Հակաթրթռումային մարող գործիքների բռնակներ, որոնք նախագծված են առաջադեմ նյութերից, կլանում և ցրում են թրթռումները՝ կանխելով դրանց փոխանցումը գործիքից աշխատանքային մասին։
CNC խառատային կենտրոնի տարածքը և արտադրամասը
Արտադրական օբյեկտում առկա ֆիզիկական տարածքը զգալիորեն ազդում է մեքենայի ընտրության վրա: Արտադրամասերը պետք է ուշադիր հաշվի առնեն մեքենայի տարածքը և դրա շրջակա պահանջները: Այս պլանավորումը ապահովում է արդյունավետ շահագործում և անվտանգ աշխատանքային միջավայր:
Մեքենայի չափերը և դասավորությունը
Մեքենայի իրական չափերը հիմնական մտահոգությունն են: Արտադրողները տրամադրում են մանրամասն տեխնիկական բնութագրեր՝ երկարության, լայնության և բարձրության վերաբերյալ: Արհեստանոցները պետք է ապահովեն, որ ընտրված մեքենան տեղավորվի նշանակված տարածքում: Ավելին, դասավորությունը պետք է ներառի ծայրամասային սարքավորումներ, ինչպիսիք են չիպերի փոխադրիչները, սառեցնող հեղուկների բաքերը և էլեկտրական պահարանները: Օպտիմալ դասավորությունը հեշտացնում է աշխատանքային հոսքը և կանխում խցանումները:
Հասանելիություն սպասարկման համար
Մեքենայի շուրջ բավարար տարածքը կարևոր է պարբերական սպասարկման և վերանորոգման համար: Տեխնիկներին անհրաժեշտ է մեքենայի բոլոր կողմերը հասանելի դարձնել՝ ստուգումների, մասերի փոխարինման և խնդիրների լուծման համար: Նեղ տարածքները կարող են երկարացնել սպասարկման ժամանակը և մեծացնել անվտանգության ռիսկերը: Սպասարկման հասանելիության պլանավորումը սկզբից հեշտացնում է ապագա սպասարկման գործողությունները:
Նյութերի մշակման տարածքի պահանջները
Մեքենայի շուրջ նյութերի արդյունավետ մշակումը անմիջականորեն ազդում է արտադրողականության և անվտանգության վրա: Արհեստանոցներին անհրաժեշտ է բավարար տարածք հումքը բեռնելու և պատրաստի մասերը բեռնաթափելու համար: Առնվազն36 դյույմ (3 ոտնաչափ)հաճախ ծառայում է որպես ազատ ուղիների համար հիմք։ Ավելի մեծ կամ երկար մասերի համար արհեստանոցները խորհուրդ են տալիս 7-8 ոտնաչափ հեռավորություն։ Սա հարմար է գործիքների, գործիքատուփերի, պալետների և սայլակների համար՝ կանխելով կառավարման մեխանիզմների հետ պատահական շփումը։ Մեկ օգտատեր հատուկ 10 ոտնաչափ հեռավորություն է հատկացրել խառատահաստոցի և ֆրեզերի միջև՝ տարածքը մեծացնելու և մասերը բեռնելու համար ջիբ կռունկի օգտագործումը հեշտացնելու համար։ Օպերատորի տեղաշարժը հաշվի առնելով, հատկապես ավելի մեծ անհատների համար, խորհուրդ է տրվում առնվազն 6 ոտնաչափ հեռավորություն։ Ծանր սարքավորումները, ինչպիսիք են մատրիցային սայլակները, տեղափոխելու համար տարածք թողնելը կարող է պահանջել 7-8 ոտնաչափ։ Արհեստանոցները պետք է նաև հաշվի առնեն սառեցնող հեղուկի բաքերի հեռացումը։ Նրանք պետք է համոզվեն, որ խառատահաստոցի պտուտակը չի համապատասխանում այն տեղին, որտեղ օպերատորը կարող է կանգնել հարակից մեքենայի մոտ՝ անվտանգության համար։
CNC խառատային կենտրոնի բյուջեն և սեփականության ընդհանուր արժեքը
Համապարփակ բյուջեի վերլուծությունը տարածվում է սկզբնական գնման գնից այն կողմ։ Այն ներառում է մեքենայի տիրապետման և շահագործման հետ կապված բոլոր ծախսերը դրա ողջ կյանքի ընթացքում։ Սեփականության այս ընդհանուր արժեքը (TCO) ապահովում է ավելի ճշգրիտ ֆինանսական պատկեր։
Սկզբնական գնման գինը
Սկզբնական գնման գինը ներկայացնում է մեքենայի նախնական ներդրումը: Այս արժեքը զգալիորեն տատանվում է՝ կախված մեքենայի դասից, առանձնահատկություններից և հնարավորություններից: Գնորդները պետք է համապատասխանեցնեն իրենց բյուջեն իրենց արտադրական կարիքներին:
| CNC խառատային մեքենայի դաս | Սկզբնական գնման գնի միջակայքը |
|---|---|
| Սեղանի CNC խառատահաստոց | $5,000 – $20,000 |
| Միջին արտադրության խառատահաստոց | $30,000 – $100,000 |
| Բազմա-սանդլային կամ շվեյցարական տիպի CNC խառատահաստոց | $100,000 – $300,000+ |
Այս թվերը ցույց են տալիս առկա տարբերակների լայն շրջանակը։ Խանութի կոնկրետ պահանջները թելադրում են համապատասխան ներդրումների մակարդակը։
Գործառնական ծախսեր և արդյունավետություն
Գործառնական ծախսերը ներառում են սկզբնական գնումից հետո կատարվող շարունակական ծախսերը։ Դրանք ներառում են էներգիայի սպառումը, գործիքավորումը, սպասարկումը և աշխատուժը։ Արդյունավետ մեքենան նվազագույնի է հասցնում այս կրկնվող ծախսերը։ Ժամանակակից մեքենաները հաճախ ունեն էներգախնայող բաղադրիչներ, որոնք կրճատում են էլեկտրաէներգիայի վճարները։ Բարձրորակ գործիքավորումն ավելի երկար է ծառայում, նվազեցնելով փոխարինման հաճախականությունը։ Կանոնավոր սպասարկումը կանխում է թանկարժեք խափանումները և երկարացնում մեքենայի կյանքը։ Արդյունավետ աշխատանքը նաև կրճատում է յուրաքանչյուր մասի աշխատանքային ժամերը, ավելի նվազեցնելով ընդհանուր ծախսերը։
Վերավաճառքի արժեք և ամորտիզացիա
Մեքենաները ժամանակի ընթացքում արժեզրկվում են, ինչը նշանակում է, որ դրանց արժեքը նվազում է: Այնուամենայնիվ, որոշ մեքենաներ ավելի լավ են պահպանում արժեքը, քան մյուսները: Վերավաճառքի արժեքին ազդող գործոններից են արտադրողի հեղինակությունը, մեքենայի սպասարկման պատմությունը և դրա տեխնոլոգիական արդիականությունը: Հզոր սպասարկման ցանց ունեցող լավ հեղինակություն վայելող ապրանքանիշում ներդրում կատարելը հաճախ հանգեցնում է վերավաճառքի ավելի լավ արժեքի: Ճիշտ սպասարկումը նաև պահպանում է մեքենայի վիճակը՝ այն ավելի գրավիչ դարձնելով ապագա գնորդների համար: Գնորդները ներդրումային որոշում կայացնելիս պետք է հաշվի առնեն երկարաժամկետ արժեքը և հնարավոր արժեզրկումը:
Ձեր CNC խառատային կենտրոնի սպասարկում և աջակցություն
Արդյունավետ սպասարկումն ու աջակցությունը չափազանց կարևոր են մեքենայի աշխատանքային ժամանակը մաքսիմալացնելու և երկարաժամկետ արտադրողականությունն ապահովելու համար: Գնորդները պետք է գնահատեն արտադրողի հանձնառությունը հաճախորդների գոհունակության և տեղական օգնության մատչելիության նկատմամբ:
Արտադրողի հեղինակությունը և հուսալիությունը
Արտադրողի հուսալիության համբավը անմիջականորեն ազդում է մեքենայի երկարաժամկետ աշխատանքի և արհեստանոցի գործառնական շարունակականության վրա: Լավ փորձ ունեցող ընկերությունները հաճախ ապահովում են բարձրորակ արտադրանք և աջակցություն: Օրինակ՝ DMG MORI-ն հպարտանում է հաճախորդների պահպանման 95% մակարդակով, ինչը վկայում է բարձր գոհունակության մասին: Haas Automation-ը արժանացել է ԱՄՆ-ում ավելի քան 10,000 արհեստանոցների վստահությանը՝ իր հուսալիության և օգտագործման հեշտության շնորհիվ: Hermle-ը նաև հասնում է հաճախորդների ավելի քան 95% գոհունակության: Այս չափանիշները ընդգծում են այն արտադրողներին, որոնք մշտապես ապահովում են հուսալի մեքենաներ և գերազանց հետգնման սպասարկում:
Տեղական ծառայությունների հասանելիություն
Տեղական ծառայությունների հասանելիությունը կարևոր է արտադրության թանկարժեք ուշացումները նվազագույնի հասցնելու համար: Տեխնիկների արագ արձագանքման ժամանակը ապահովում է մեքենաների արագ վերադարձը շահագործման:
| Առաջնահերթության մակարդակ | Արձագանքման ժամանակը (տիպիկ) |
|---|---|
| Առաջնահերթություն 1 (Կրիտիկական) | 2-4 ժամ |
| Առաջնահերթություն 2 (Բարձր) | 4-8 ժամ |
| Առաջնահերթություն 3 (միջին) | Հաջորդ աշխատանքային օրը |
| Առաջնահերթություն 4 (ցածր) | 2-5 աշխատանքային օր |
Արտադրական գծից կախված արտադրական օբյեկտները հաճախ պահանջում են 24/7 ծածկույթ՝ երաշխավորված 2-ժամյա արձագանքման ժամանակով: Methods Machine-ը շեշտը դնում է սպասարկման արագ արձագանքման ժամանակի վրա՝ առաջարկելով 24/7 իրական ժամանակի տեխնիկական աջակցություն ԱՄՆ-ում գործող գործակալական զանգերի կենտրոնի միջոցով: Փորձառու տեխնիկները տեղակայված են Հյուսիսային Ամերիկայի տարածաշրջանային գրասենյակներում: Այնուամենայնիվ, ծառայության որակը կարող է տարբեր լինել: Մեկ օգտատեր հայտնել է, որ վերանորոգման ընկերությունից 9 օր սպասել է գոտու փոխարինման: Մեկ այլ օգտատեր նշել է, որ գրեթե միշտ հաջորդ օրը սպասարկում է ստացել իրենց Haas, Mazak և Mori մեքենաների համար, նույնիսկ երբ դրանք գտնվում են մի քանի ժամ հեռավորության վրա:
Երաշխիք և տեխնիկական աջակցություն
Երաշխիքի և մատչելի տեխնիկական աջակցության հասկացողությունը պաշտպանում է ներդրումը: Նոր մեքենաների ստանդարտ երաշխիքային ժամկետները սովորաբար տատանվում են մեկից երեք տարի՝ կախված արտադրողից և մոդելից: Այս երաշխիքները սովորաբար ներառում են նյութերի և աշխատանքի թերությունները, հաճախ ներառյալ մասերը և աշխատանքը, կատարողականի երաշխիքները և տեխնիկական աջակցության հասանելիությունը: Հաճախ հնարավոր է ձեռք բերել երկարաձգված երաշխիքային տարբերակներ: Կարևոր է հասկանալ կոնկրետ պայմանները, ներառյալ, թե ինչ է ներառում երաշխիքը և ինչ է այն բացառում: Հիմնական աջակցության առաջարկները ներառում են.
- Որակավորված տեխնիկական աջակցության և արագ սպասարկման հասանելիություն։
- Ծրագրային ապահովման թարմացումների և աջակցության ներառում՝ մեքենան արդիական և արդյունավետ պահելու համար։
- Տեղում սպասարկման և վերանորոգման հասանելիություն՝ անսարքությունները նվազագույնի հասցնելու համար։
Ավտոմատացում և ապագա ընդլայնում CNC խառատային կենտրոնի միջոցով
Մեքենա գնելիս կարևոր է հաշվի առնել ավտոմատացումը և ապագա ընդլայնման հնարավորությունները: Այս առանձնահատկությունները ապահովում են, որ արհեստանոցի ներդրումը մնա արդիական և արդյունավետ տարիներ շարունակ: Դրանք թույլ են տալիս բիզնեսներին հարմարվել փոփոխվող արտադրական պահանջներին և տեխնոլոգիական առաջընթացին:
Ռոբոտային ինտեգրման ներուժ
Ռոբոտային ինտեգրացիան զգալիորեն բարձրացնում է արտադրողականությունն ու արդյունավետությունը։ Ռոբոտները հասնում են±0.05 մմ կրկնելիություն, որը հնարավորություն է տալիս 24/7 արտադրություն իրականացնել և 30%-ով մեծացնել մեքենաների օգտագործումը։ Վեց առանցքային ռոբոտները՝ մասնագիտացված բռնակներով, մշակում են մինչև 80 կգ բեռներ։ Դրանք աշխատում են 2-2.5 անգամ ավելի արագ, քան ձեռքով մեթոդները։ Սա կրճատում է բեռնման և բեռնաթափման ժամանակը մինչև 60%։ Առաջադեմ CNC եռակցման ռոբոտները ապահովում են ±0.1 մմ ճշգրտություն։ Դրանք նվազեցնում են թերությունների մակարդակը 40-50%-ով և մեծացնում արտադրության արագությունը 30-35%։ Տեսողական համակարգերով ռոբոտները կատարում են ճշգրիտ հավաքում՝ ±0.02 մմ կրկնելիությամբ։ Դրանք կրճատում են տեղադրման ժամանակը մինչև 70%՝ ճկուն հարմարանքների միջոցով։ Նյութերի բեռնման, գործիքների փոփոխության և մասերի բեռնաթափման ռոբոտացված ավտոմատացումը կարող է բարձրացնել սարքավորումների օգտագործումը 52%-ից մինչև ավելի քան 82%։ Սա ներկայացնում է 30% բարելավում։ CNC մեքենաների հետ ինտեգրումը կարող է 25%-ով կրճատել մեկ մասի միջին ցիկլի ժամանակը։ Սա հանգեցնում է արտադրողականության զգալի աճի։ Հետևողական, սխալներից զերծ մասերի մշակումը և ավտոմատացված ստուգումը նվազեցնում են թափոնների մակարդակը մոտ 8%-ով։ Ռոբոտները նաև կատարում են կրկնվող, ֆիզիկապես պահանջկոտ և վտանգավոր առաջադրանքներ։ Սա ազատում է մարդկային աշխատողներին ավելի բարդ դերերի համար ևբարելավում է աշխատավայրի անվտանգությունը.
Սնուցող սարքի համատեղելիություն
Ձողերի սնուցիչների համատեղելիությունը ավտոմատացման մեկ այլ կարևոր կողմ է: Ձողերի սնուցիչը ավտոմատ կերպով հումք է մատակարարում մեքենային: Սա հնարավորություն է տալիս երկար ժամանակահատվածում անընդհատ, առանց հսկողության աշխատել: Արհեստանոցները կարող են արտադրությունն իրականացնել գիշերը կամ աշխատանքային ժամերից դուրս: Սա մեծացնում է մեքենայի օգտագործումը և արտադրողականությունը: Ձողերի սնուցիչները նվազեցնում են աշխատուժի ծախսերը՝ վերացնելով նյութի ձեռքով բեռնման անհրաժեշտությունը: Դրանք նաև ապահովում են մասի կայուն որակ՝ պահպանելով նյութի կայուն հոսքը:
Մոդուլային դիզայն արդիականացումների համար
Մոդուլային նախագծման սկզբունքները թույլ են տալիս ապագա արդիականացումներ կատարել։ Սա այս մեքենաները դարձնում է մասնագիտացվածապագային պատրաստՄոդուլային դիզայնը հնարավորություն է տալիսմեքենաների վերակազմակերպումհիմնված նախագծի կոնկրետ կարիքների վրա: Դրանք ապահովում են ճկունություն՝ անհրաժեշտության դեպքում ինտեգրելու հիմնական գործառույթները: Այս նախագծերը հեշտացնում են որոշակի բաղադրիչների ավելի հեշտ արդիականացումը: Սա տեղի է ունենում առանց ամբողջ մեքենայի փոխարինման անհրաժեշտության: Այն ապահովում է, որ մեքենան մնա արդիական՝ տեխնոլոգիական առաջընթացին զուգընթաց:
CNC խառատային կենտրոնի էներգաարդյունավետությունը և շրջակա միջավայրի վրա ազդեցությունը
Էներգաարդյունավետության և շրջակա միջավայրի վրա ազդեցության հաշվառումը դարձել է կարևորագույն նշանակություն ունեցող ժամանակակից արտադրության համար: Այս գործոնները ազդում են ինչպես շահագործման ծախսերի, այնպես էլ արտադրամասի կայունության նկատմամբ հանձնառության վրա: Գործարարները փնտրում են մեքենաներ, որոնք արդյունավետորեն են գործում՝ միաժամանակ նվազագույնի հասցնելով իրենց էկոլոգիական հետքը:
Էլեկտրաէներգիայի սպառում և ծախսեր
Մեքենայի էներգիայի սպառումը անմիջականորեն ազդում է շահագործման ծախսերի և շրջակա միջավայրի վրա ազդեցության վրա։ ԺամանակակիցCNC մեքենաներհաճախ ներառում են էներգախնայող բաղադրիչներ և ինտելեկտուալ էներգիայի կառավարման համակարգեր: Այս համակարգերը օպտիմալացնում են էներգիայի օգտագործումը աշխատանքի և պարապ ժամանակներում: Բարձր էներգաարդյունավետությամբ մեքենա ընտրելը նվազեցնում է էլեկտրաէներգիայի վճարները և նվազեցնում ածխածնի արտանետումները: Խանութները պետք է գնահատեն տարբեր մոդելների էներգիայի պահանջները և հաշվի առնեն դրանց երկարաժամկետ էներգիայի սպառումը:
Սառեցնող հեղուկի կառավարման համակարգեր
Սառեցնող նյութի արդյունավետ կառավարումըֆինանսապես խելամիտ ռազմավարությունԱյն ապահովում է զգալի ծախսերի խնայողություն և շրջակա միջավայրի համար օգուտներ: Սառեցնող հեղուկի ճիշտ հեռացումը նվազեցնում է հողի և ջրի աղտոտվածությունը: Այն կանխում է վնասակար նյութերի կողմից էկոհամակարգերի աղտոտումը: Այս պրակտիկան նաև նվազեցնում է վնասակար արտանետումները՝ կայուն թափոնների կառավարման մեթոդների միջոցով: Սառեցնող հեղուկների վերամշակումը խնայում է բնական ռեսուրսները՝ նվազեցնելով հումքի պահանջարկը:
Սառեցնող հեղուկի ճիշտ կառավարումը նաև տնտեսական առավելություններ է առաջարկում։ Այն նվազեցնում է թափոնների կառավարման ծախսերը՝ արդյունավետ հեռացման և վերամշակման համակարգերի միջոցով։ Վերամշակումը կարող է նույնիսկ եկամուտ ստանալ վերականգնված նյութերից։ Ավելին, այն բարձրացնում է կայուն հեռացում իրականացնող ընկերությունների ապրանքանիշի հեղինակությունը։ Խանութները համապատասխանում են շրջակա միջավայրի կանոնակարգերին՝ ապահովելով թափոնների վերաբերյալ շրջակա միջավայրի մասին օրենքների պահպանումը։ Սա խուսափում է չկատարման հետ կապված իրավական տույժերից և տուգանքներից։ Գործառնական առումով այն բարելավում է աշխատավայրի անվտանգությունն ու առողջությունը՝ նվազեցնելով աշխատակիցների համար ռիսկերը։ Այն նաև խրախուսում է նորարարությունը և տեխնոլոգիական ներդրումը։
Սառեցնող նյութի ճիշտ կառավարումըկարևոր է շրջակա միջավայրի վրա ազդեցության և ծախսերի նվազեցման համարԱյն երկարացնում է սառեցնող հեղուկի խցանի ծառայության ժամկետը՝ նվազեցնելով հաճախակի փոխարինման անհրաժեշտությունը: Սա բարձրացնում է աշխատավայրի արտադրողականությունը՝ պահպանելով մեքենաների սահուն աշխատանքը: Այն բարելավում է մշակված մասերի որակը՝ ապահովելով ավելի լավ մակերեսային մշակում: Այն նաև պահպանում է նպատակային կոնցենտրացիայի կայունությունը՝ հանգեցնելով ավելի հուսալի մեքենայական աշխատանքի: Սա նպաստում է ավելի անվտանգ և առողջ աշխատանքային միջավայրի ստեղծմանը: Այն պաշտպանում է թանկարժեք մեքենայական սարքավորումները և երկարացնում գործիքների ծառայության ժամկետը:Fusion Coolant Systems-ի CO₂-ի վրա հիմնված Pure-Cut® CNC սառեցման համակարգԱռաջարկում է ավելի մաքուր այլընտրանք: Այս համակարգը որպես սառեցման միջավայր օգտագործում է գերկրիտիկական CO₂ (scCO₂): Այն նվազագույնի է հասցնում շրջակա միջավայրի վրա ազդեցությունը, վերացնում է վնասակար սառեցնող հեղուկի թափոնները և բարձրացնում անվտանգությունը՝ հետևյալի միջոցով.
- Սառեցնող հեղուկի զրոյական թափոն. scCO₂-ը անվնաս գոլորշիանում է օգտագործելուց հետո։
- Էներգիայի սպառման կրճատում. Pure-Cut®-ը պահանջում է ավելի քիչ էներգիա։
- Կայուն CO₂ մատակարարում. Օգտագործվող CO₂-ը սովորաբար վերամշակվում է:
Թափոնների կրճատման ռազմավարություններ
Արդյունավետ թափոնների կրճատման ռազմավարությունների իրականացումնվազագույնի է հասցնում նյութերի սպառումը և դրանց հեռացման ծախսերը: Խանութները կարող են կիրառել մի քանի ապացուցված մեթոդներ:
- Օգտագործեք Nesting Software. Սա ավտոմատացնում է մասերի տեղադրումը՝ չօգտագործվող տարածքը նվազագույնի հասցնելու համար: Այն նվազեցնում է թիթեղի ջարդոնը, կտրման ժամանակը, գործիքների մաշվածությունը և հեռացման ծախսերը:
- Անցում գրեթե ցանցաձև մեքենայացման. Սա սկսվում է վերջնական մասին շատ նման նախշից։ Այն նվազեցնում է հեռացվող նյութի քանակը, կրճատում ցիկլի տևողությունը և երկարացնում գործիքի կյանքը։
- Ընտրեք ավելի խելացի գործիքային ուղիներ. ադապտիվ մաքրման նման ռազմավարությունները օպտիմալացնում են նյութի հեռացումը: Դրանք նվազեցնում են ավելորդ շարժումները և կանխում օդի կտրումը՝ նվազագույնի հասցնելով մնացորդային մնացորդները և մաշվածությունը:
- Կարգավորվող մատակարարումներ և արագություններ. Ճիշտ կարգավորումը կանխում է մակերեսի վատ մշակումը, նյութի դեֆորմացիան և չափազանց շատ թեփի առաջացումը: Սա նվազեցնում է վերամշակման և դեն նետման ծավալները:
- Կտրելուց առաջ մոդելավորեք. Վիրտուալ փորձնական կտրվածքների իրականացումը օգնում է բացահայտել և ուղղել հնարավոր սխալները: Սա կանխում է նյութի կորուստը և կրկնակի մշակումը:
CNC խառատային կենտրոնի օպերատորի վերապատրաստումը և անվտանգության առանձնահատկությունները
Գործողության հեշտություն և ուսուցման կոր
TheCNC մեքենայացման ուսուցման կորը սկզբում կարող է կտրուկ լինելՍակայն, պրակտիկայի հետ այն ավելի ինտուիտիվ է դառնում։ Այս բարդության վրա ազդում են մի քանի գործոններ։ Դրանք ներառում են մեխանիկական և էլեկտրական համակարգերի տեխնիկական գիտելիքներ, CAD/CAM իմացություն, G-կոդի նման ծրագրավորման հմտություններ և գործնական փորձ։ Ժամանակակից կառավարման համակարգերը նպատակ ունեն պարզեցնել այս գործընթացը։ Օրինակ՝ՀԱՅԴԵՆՀԱՅՆ TNC7ունի ինտուիտիվ և օգտագործողին հարմար ինտերֆեյս։ Օպերատորները կարող են անհատականացնել գլխավոր էկրանը իրենց նախընտրածներով, ինչը կրճատում է ուսուցման կորը։ Ներկառուցված գործընթացային տեսանյութերը ուղղորդում են օգտատերերին պարզ առաջադրանքներ կատարելիս՝ օգնելով նոր օպերատորներին ավելի արագ տիրապետել արագությանը։ Նմանապես,Եղբայրների կառավարիչշատ նման է Haas-ին, ինչը հեշտացնում է դրա հարմարեցումը Haas-ի հետ աշխատելու փորձ ունեցողների համար: Brother Speedio-ի փաստաթղթերը գերազանց են և լավ գրված: Speedio-ի կառավարման համակարգը չափազանց հեշտ է օգտագործել: Օգտատերերը կարող են արագ գործարկել այն: Ժամանակակից կառավարման համակարգը, որպես կանոն, հեշտ է սովորել հիմնական գործողությունների համար, ինչպիսիք են գործիքների կարգավորումը, աշխատանքային տեղաշարժերը և ծրագրերի գործարկումը, սովորաբար մի քանի ժամվա ընթացքում:
Առաջարկվող ուսումնական ծրագրեր
Համապարփակ ուսումնական ծրագրերԱնհրաժեշտ են նոր օպերատորների համար: Ուսուցումը պետք է ներառի CNC-ի հիմնարար հասկացությունները, G-կոդի ծրագրավորումը և սիմուլյացիաները: Այն նաև ներառում է CAD/CAM ծրագրային ապահովում, գործիքների ընտրություն, նախագծերի ընթերցում, հիմնական մաթեմատիկա և նյութագիտություն: Գործնական փորձը կարևոր է գործնական հմտությունների զարգացման համար: Սա ներառում է մեքենայի վերահսկվող շահագործում, սիմուլյատորի օգտագործում և իրական աշխարհի նախագծային աշխատանք: Օպերատորներին անհրաժեշտ է ուսուցում խնդիրների լուծման և խնդիրների լուծման վերաբերյալ: Սա ներառում է կանխատեսողական սպասարկում, մեքենայի խնդիրների բացահայտում և լուծում, շեղումների կարգավորում, տագնապի կոդերի հասկացում և խնդիրների սրման ժամանակի իմացություն: Անվտանգության արձանագրությունները նույնպես կարևոր են: Համալիր ուսուցումը պետք է ներառի OSHA համապատասխանություն, մեքենայի անվտանգություն, արտակարգ իրավիճակներում կանգառի ընթացակարգեր և վնասվածքներից խուսափելու համար էրգոնոմիկա: Ժամանակակից ուսուցումը ներառում է նաև Արդյունաբերություն 4.0 հասկացությունները, սիմուլյացիայի վրա հիմնված կամ վիրտուալ իրականության (VR) ուսուցում և կանաչ արտադրության վերաբերյալ մոդուլներ:
Անվտանգության կողպեքներ և պաշտպանիչներ
Մեքենաների պաշտպանիչները անվտանգության արգելապատնեշներ կամ սարքեր ենորոնք փակում են սարքավորումների վտանգավոր մասերը: Դրանք կանխում են շարժվող մասերի հետ շփումը: OSHA-ն հրապարակում է մեքենաների պաշտպանության հատուկ չափորոշիչներ: Գոյություն ունեն մեքենաների պաշտպանության երեք հիմնական տեսակ՝ ֆիքսված պաշտպանիչներ, փոխկապակցված պաշտպանիչներ և կարգավորելի պաշտպանիչներ: Փոխկապակցված պաշտպանիչները կամ անվտանգության կողպեքները շարժական արգելապատնեշներ են, որոնք զուգորդվում են անվտանգության մեխանիզմի հետ: Այս մեխանիզմը կանգնեցնում է մեքենան բացելիս: Անվտանգության այլ նախազգուշական միջոցներից են լուսային վարագույրները, անվտանգության կոնտակտային գորգերը և CNC մեքենայի անվտանգության ապակին: Արտակարգ կանգառի անջատիչները (E-կանգառներ) մեծ կարմիր կոճակներ են, որոնք արագորեն անջատում են մեքենան: Կողպման/նշագրման (LOTO) ընթացակարգերը ֆիզիկապես անջատում են սարքավորումները:Նախնական շահագործողական ստուգումը կարևոր է օպերատորների համարՍկսելուց առաջ օպերատորները պետք է ստուգեն թուլացած կամ բացակայող պաշտպանիչները, վնասված մալուխները, թուլացած ամրակները և բոլոր անվտանգության միջոցների գործունակությունը։ANSI 11.19 (2010)Ապահովում է պաշտպանության կատարողականի չափանիշներ: Այս ստանդարտը վերաբերում է բոլոր մեքենաներին և սարքավորումներին: Այն պարզեցնում է պաշտպանության ստանդարտները:
Համապարփակ գնահատումը կարևոր է ցանկացածի համարCNC խառատային կենտրոնգնում։ Խանութները պետք է առաջնահերթություն տան երկարաժամկետ արժեքին և ներդրումների եկամտաբերությանը սկզբնական արժեքից վեր։ Այս ռազմավարական մոտեցումը ապահովում է օպտիմալ ներդրում։ Ուշադիր հաշվի առեք քննարկված բոլոր գործոնները։ Այս ջանասիրությունը հանգեցնում է ձեր խանութի հաջող և արդյունավետ ձեռքբերման՝ ընդլայնելով դրա հնարավորությունները առաջիկա տարիների համար։
Հաճախակի տրվող հարցեր
Ի՞նչ տարբերություն կա CNC խառատահաստոցի և CNC խառատահաստոցի միջև:
A CNC խառատահաստոցհիմնականում կատարում է խառատային գործողություններ: CNC խառատային կենտրոնն առաջարկում է ավելի առաջադեմ հնարավորություններ: Այն հաճախ ներառում է շարժական գործիքավորում, բազմաթիվ առանցքներ և ավտոմատացման գործառույթներ: Այս լրացումները թույլ են տալիս ֆրեզավորում, հորատում և թելային մշակում մեկ համակարգում:
Որո՞նք են CNC խառատային կենտրոնի վրա ակտիվ գործիքավորման հիմնական առավելությունները:
Գործող գործիքավորումը զգալիորեն մեծացնում է խառատային կենտրոնի բազմակողմանիությունը: Այն թույլ է տալիս մեքենային կատարել ֆրեզերային, հորատման և թակման գործողություններ: Սա վերացնում է մասերը մեկ այլ մեքենայի տեղափոխելու անհրաժեշտությունը: Արհեստանոցները հասնում են ավելի մեծ նախագծային ճկունության և կրճատում են տեղադրման ժամանակը:
Ինչո՞ւ է ջերմային կայունությունը կարևոր CNC խառատային կենտրոնի համար։
Ջերմային կայունությունը կարևոր է ճշգրտությունը պահպանելու համար: Մեքենայի բաղադրիչները ընդարձակվում են շահագործման ընթացքում տաքանալուն զուգընթաց: Այս ընդարձակումը առաջացնում է չափերի տեղաշարժեր: Արդյունավետ սառեցման համակարգերը և փոխհատուցման մոդելները մեղմացնում են այս ազդեցությունները: Դրանք ապահովում են մասի կայուն որակը:
Ի՞նչ է նշանակում CNC խառատային կենտրոնի համար սեփականության ընդհանուր արժեքը (TCO):
TCO-ն ներառում է մեքենայի հետ կապված բոլոր ծախսերը դրա ողջ կյանքի ընթացքում: Սա գերազանցում է սկզբնական գնման գինը: Այն ներառում է շահագործման ծախսերը, ինչպիսիք են էներգիան, գործիքավորումը և սպասարկումը: TCO-ն նաև հաշվի է առնում աշխատուժը, ամորտիզացիան և վերավաճառքի հնարավոր արժեքը:
Հրապարակման ժամանակը. Դեկտեմբերի 12-2025