


5 առանցքներով միաժամանակյա ֆրեզավորում, խառատում 80P-C
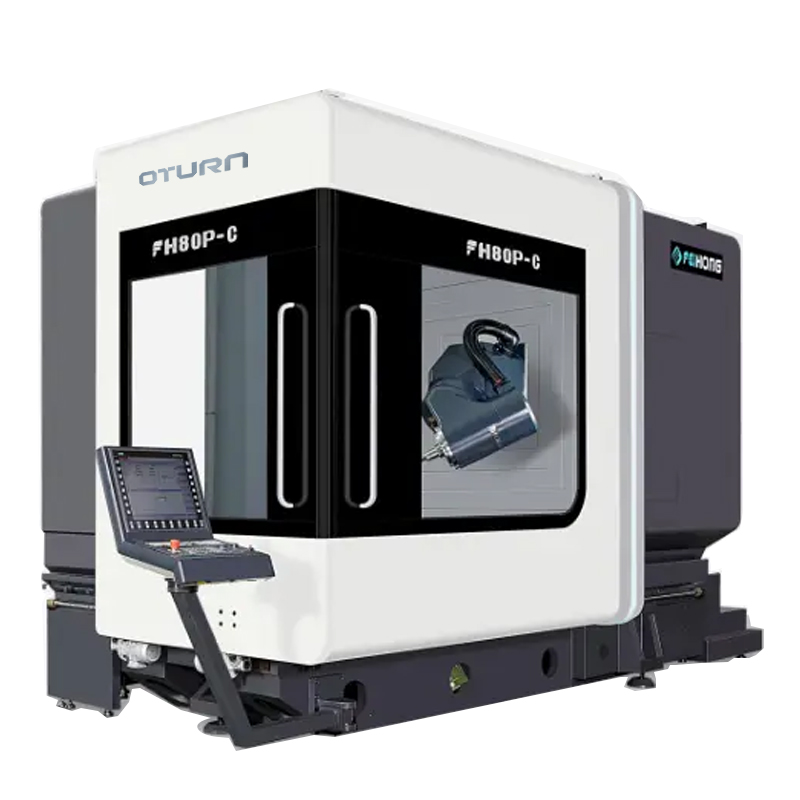
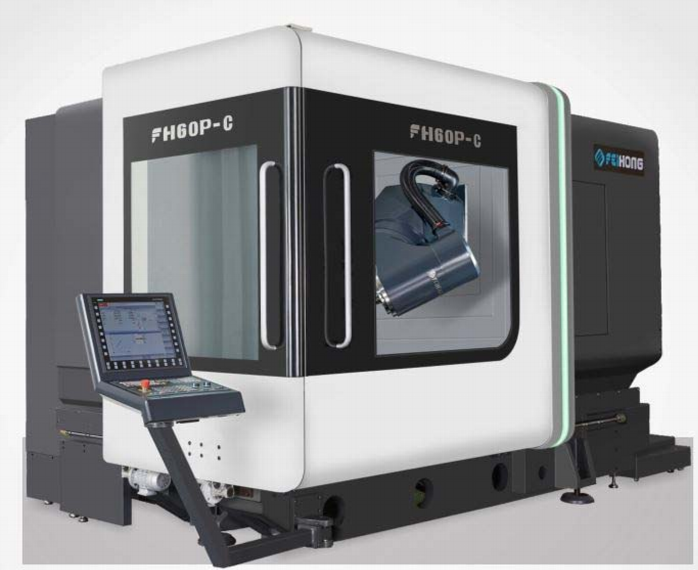
Մատակարարման շրջանակը
Ստանդարտ պարագաների գործառույթների աղյուսակ (խնդրում ենք դիմել էլեկտրական կառավարման մասի կառավարիչի գործառույթին)
| Ոչ | Ապրանք | Միավոր | Քանակ |
| 1. | FH մեյնֆրեյմ ձուլվածքներ | աշտարակ | 1 |
| 2. | Siemens840DSL կառավարման համակարգ | հավաքածու | 1 |
| 3. | Էկրան՝ 19 LCD | հավաքածու | 1 |
| 4. | FH հինգ առանցքային բազմաֆունկցիոնալ ճոճվող գլխիկ (B-առանցք) | հավաքածու | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Միայն | 1 |
| 6. | X/Y/Z առանցքի խոռոչ սառեցված գնդիկավոր պտուտակներ | կտոր | 3 |
| 7. | Ֆրեզ/շրջադարձային ուղիղ փոխանցմամբ պտտվող սեղան (C-առանցք) | հավաքածու | 1 |
| 8. | B առանցքի RCN8380 29 բիթանոց բացարձակ կոդավորիչ | Միայն | 1 |
| 9. | C առանցքի RCN2580 28 բիթանոց բացարձակ կոդավորիչ | Միայն | 1 |
| 10. | BOSCH REXROTH գլանային գծային սահիկներ | հավաքածու | 7 |
| 11. | Էլեկտրական տուփի ջերմաստիճանի կառավարման սարք | հավաքածու | 1 |
| 12. | Առանցքային ջրային սառեցման համակարգ | հավաքածու | 1 |
| 13. | Մեքենայի օղակի ջրային ցողիչ | հավաքածու | 1 |
| 14. | Հինգ առանցքային գլխիկով կիսալուսնի տեսքով ջրցան, կիսալուսնի տեսքով փչում | հավաքածու | 1 |
| 15. | Առջևի և կողային աշխատող դռների անվտանգության կողպեքի համակարգ | հավաքածու | 1 |
| 16. | Անջրանցիկ աշխատանքային աղբամանի լուսավորություն | Միայն | 2 |
| 17. | հիդրավլիկ կայան | հավաքածու | 1 |
| 18. | Կենտրոնական կենտրոնացված սնուցման քսանյութի սարք | հավաքածու | 1 |
| 19. | Գործողության կողմի մաքրման ջրային և օդամղիչ ատրճանակ | հավաքածու | 1 |
| 20. | Կտրող հեղուկի համակարգ | հավաքածու | 1 |
| 21. | Լիովին փակված պաշտպանիչ մետաղական թերթ | հավաքածու | 1 |
| 22. | Գործողության տուփ | հավաքածու | 1 |
| 23. | Էլեկտրական պահարանի սառեցման բլոկ | հավաքածու | 1 |
| 24. | Siemens էլեկտրոնային ձեռքի անիվ | Միայն | 1 |
| 25. | Ոտքով կառավարվող դանակի արձակման անջատիչ | Միայն | 1 |
| 26. | Հաստոցային եռագույն լույս | հավաքածու | 1 |
| 27. | 40 HSK-A63 գործիքային պահոցներ և սերվո ավտոմատ գործիքների փոխարինման համակարգ | հավաքածու | 1 |
| 28. | X/Y/Z եռառանցքային բացարձակ արժեքի ցանցային սանդղակ | հավաքածու | 3 |
| 29. | Սպիրալաձև չիպային գլան և հետևի չիպային փոխադրիչ չիպային փոխադրիչ | հավաքածու | 1 |
| 30. | Renishaw RMP60 ինֆրակարմիր զոնդի սարք | հավաքածու | 1 |
| 31. | Renishaw TS27R գործիքի հավաքման սարք | հավաքածու | 1 |
| 32. | Հիմքի մակարդակի բարձիկներ և հիմքի պտուտակներ | հավաքածու | 1 |
| 33. | տեխնիկական ձեռնարկ | հավաքածու | 1 |
Պարամետր
| Մոդել | Միավոր | FH80P-C |
| Ճանապարհորդություն | ||
| X առանցքի շարժում | mm | 800 |
| Y առանցքի շարժը | mm | 1050 |
| Z առանցքի շարժը | mm | 800 |
| Հեռավորությունը իլիկի քթից մինչև աշխատանքային սեղանի մակերեսը | mm | 162-962 |
| Հորիզոնական ֆրեզերային գլխիկ | mm | 39-839 |
| Կերակրման/արագ շարժման արագություն | մ/րոպե | 40 |
| Սնուցող ուժ | KN | 10 |
| Պտտվող սեղան (C առանցք) | ||
| Աշխատանքային սեղանի չափը | mm | Ø855 |
| Առավելագույն սեղանի բեռը (ֆրեզեր) | kg | 3000 |
| Սեղանի առավելագույն բեռը (պտտման դեպքում) | kg | 1500 |
| Ֆրեզավորման/խառատման սեղան (ֆրեզավորման և խառատման համակցված մեքենայացում) | պտույտ/րոպե | 450 |
| Նվազագույն ճեղքման անկյուն | ° | 0.001 |
| Գնահատված պտտող մոմենտ | Nm | 1140 |
| առավելագույն պտտող մոմենտ | Nm | 1980թ. |
| CNC ճոճվող ֆրեզային գլխիկ (B առանցք) | ||
| Տատանման միջակայք (0=ուղղահայաց/180=հորիզոնական) | ° | -15~180 |
| Արագ անցում և կերակրման արագություն | պտույտ/րոպե | 50 |
| Նվազագույն ճեղքման անկյուն | ° | 0.001 |
| Գնահատված պտտող մոմենտ | Nm | 743 |
| առավելագույն պտտող մոմենտ | Nm | 1320թ. |
| Առանցք (ֆրեզավորում և խառատում) | ||
| Առանցքի արագությունը | պտույտ/րոպե | 12000 |
| Առանցքի հզորությունը | Kw | 34/42 |
| Առանցքի պտտող մոմենտ | Nm | 132/185 |
| Առանցքային կոնաձև |
| HSKA63 |
| Գործիքների ամսագիր | ||
| Գործիքի ինտերֆեյս |
| HSKA63 |
| Գործիքների պահեստատուփի տարողունակություն | PCS | 40 |
| Գործիքի առավելագույն տրամագիծը/երկարությունը/քաշը |
| Ø85/300/8 |
| Գործիքի փոխարինման ժամանակը (գործիքից գործիք) | S | 1.8 |
| Չափիչ սարք | ||
| Ինֆրակարմիր զոնդ |
| Ռենիշոու RMP60 |
| Գործիք հայտնաբերող սարք աշխատանքային մշակման տարածքում |
| Ռենիշոու TS27R |
| Դիրքի ճշգրտություն (ISO230-2 և VDI3441) | ||
| X/Y/Z դիրքավորման ճշգրտությունը | mm | 0.008 |
| X/Y/Z Կրկնակի դիրքավորման ճշգրտություն | mm | 0.005 |
| B/C դիրքավորման ճշգրտությունը |
| 10" |
| B/C Կրկնակի դիրքավորման ճշգրտություն |
| 4" |
| CNC կառավարիչ | ||
| CNC համակարգ |
| Siemens840D |
| Այլ | ||
| Մեքենայի քաշը | Kg | 20000 |
3.1 Մեքենայի հիմնական տեխնիկական բնութագրերը | Կոշտ կառուցվածքի օպտիմալ կոնֆիգուրացիա
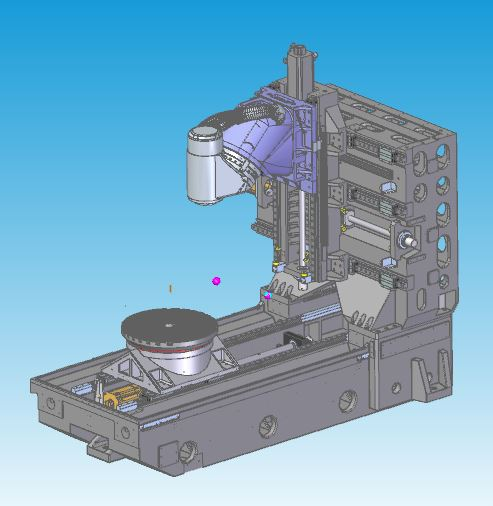
Դիզայնի առանձնահատկություններ | Լավագույն մեխանիկական մետաղալարերի ձուլման վերլուծության դիզայն
◆Լիովին տուփաձև ջերմասիմետրիկ ձուլման կառուցվածք, օգտագործելով Meehanna դասի բարձրորակ թուջ
◆Մեղմացնող և բնական ծերացման բուժում՝ ներքին սթրեսը վերացնելու համար
◆Կառուցվածքային բնական հաճախականության տատանումները վերացնում են նյութի մշակման սթրեսը
◆Պատի և մեծ մակերեսով բարձր կոշտության սյուների համապարփակ նախագծումը կարող է արդյունավետորեն բարելավել կոշտությունը և ստատիկ ու դինամիկ ճշգրտությունը
◆Եռաառանցքային խոռոչային սառեցման պտուտակային շարժիչ
3.2 Էլեկտրական լիսեռ
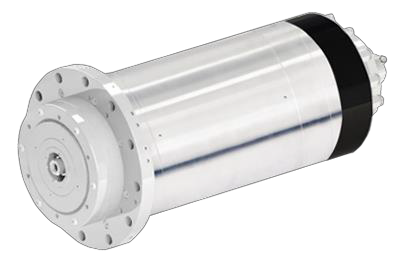
Դիզայնի առանձնահատկությունները
◆Ըստ սեփական մեքենաների բնութագրերի, անկախ հետազոտությունների, մշակումների և արտադրության։
◆HSK-A63-ի կոնաձև անցքը կիրառվել է FH80P-C մոդելում։
◆Օգտագործել արտաքին սառեցման համակարգ շրջանառվող սառեցման համար, որը կարող է արդյունավետորեն ապահովել էլեկտրական լիսեռի կիրառումը։
3.3 CNC ճոճվող ֆրեզային գլխիկ (B առանցք)
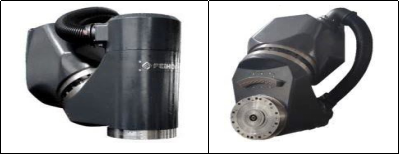
Դիզայնի առանձնահատկությունները
◆Անկախ նախագծում և արտադրություն։
◆Ներկառուցված DD շարժիչ՝ զրոյական փոխանցման շղթայով, առանց հետադարձ հարվածի դիզայնով։
◆Բարձր արագացման բնութագրեր։
◆Իլիկի գործիքի ծայրի և կառուցվածքային հենարանի միջև ամենակարճ տարածությունն ապահովում է կտրման առավելագույն կոշտությունը։
◆Մեծ YRT կրողը բարելավում է ամրությունը։
◆ Հագեցած է HEIDENHAIN RCN8380 շարքի բացարձակ պտտվող կոդավորիչի չափման համակարգով, լիովին փակ ցիկլի կառավարմամբ, լավագույն ճշգրտությունն ապահովելու համար։
◆B-առանցքի սառեցման համակարգի նախագծումը նվազեցնում է ջերմափոխանակումը։
3.4 Պտտվող սեղան (C-առանցքի սեղան)
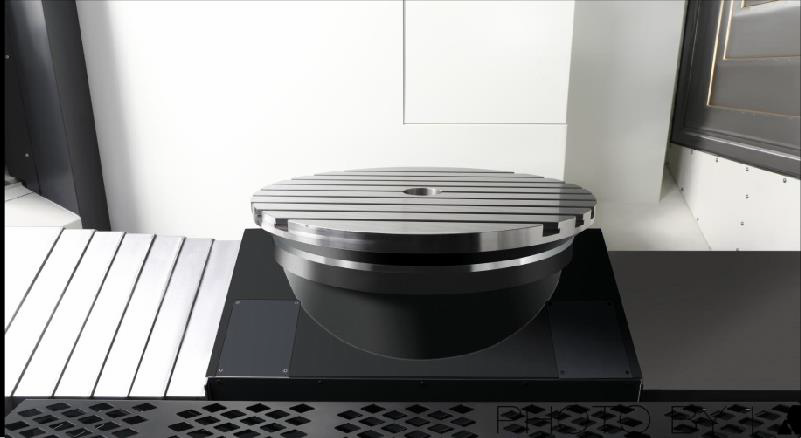
Դիզայնի առանձնահատկությունները
◆Անկախ նախագծում և արտադրություն։
◆Ներկառուցված DD շարժիչ՝ զրոյական փոխանցման շղթայով, առանց հետադարձ հարվածի դիզայնով։
◆Բարձր արագացման և դանդաղեցման արձագանքի բնութագրեր։
◆Մեծ YRT կրողը մեծացնում է կոշտությունը։
◆Մեծ գնահատված շարժիչի պտտող մոմենտ, դիրքավորում և մշակում սեղանի դիրքավորման և ամրացման սարքի միջոցով
◆Բավարարում է ֆրեզավորման կարիքները, նվազեցնում է աշխատանքային մասի մշակումը և բարելավում արտադրանքի ճշգրտությունը։
◆Հագեցած է HEIDENHAIN բարձր ճշգրտության պտտվող կոդավորիչ չափման համակարգով, լիովին փակ ցիկլով կառավարում՝ լավագույն ճշգրտությունն ապահովելու համար։
◆Սառեցման համակարգի նախագծում՝ ջերմափոխանակումը նվազեցնելու համար։
3.5 Կառավարման համակարգ
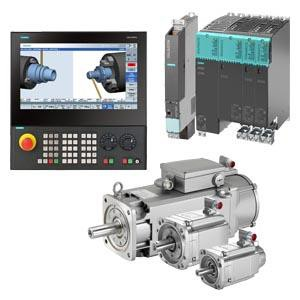
Դիզայնի առանձնահատկությունները
◆Անկախ նախագծում և արտադրություն։
◆Ներկառուցված DD շարժիչ՝ զրոյական փոխանցման շղթայով, առանց հետադարձ հարվածի դիզայնով։
◆Բարձր արագացման և դանդաղեցման արձագանքի բնութագրեր։
◆Մեծ YRT կրողը մեծացնում է կոշտությունը։
◆Մեծ գնահատված շարժիչի պտտող մոմենտ, դիրքավորում և մշակում սեղանի դիրքավորման և ամրացման սարքի միջոցով
◆Բավարարում է ֆրեզավորման կարիքները, նվազեցնում է աշխատանքային մասի մշակումը և բարելավում արտադրանքի ճշգրտությունը։
◆Հագեցած է HEIDENHAIN բարձր ճշգրտության պտտվող կոդավորիչ չափման համակարգով, լիովին փակ ցիկլով կառավարում՝ լավագույն ճշգրտությունն ապահովելու համար։
◆Սառեցման համակարգի նախագծում՝ ջերմափոխանակումը նվազեցնելու համար։
3.5 Կառավարման համակարգ
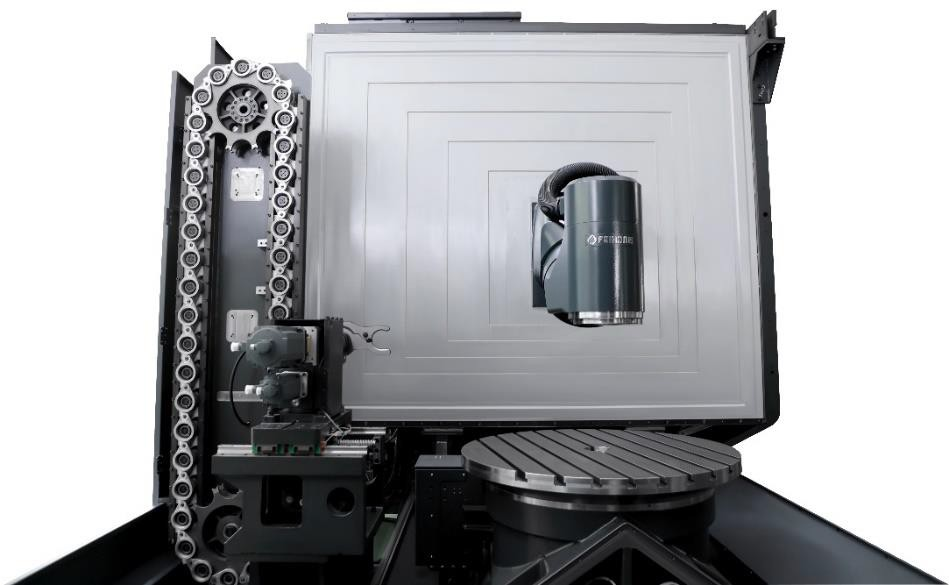
Դիզայնի առանձնահատկությունները
◆ Անկախ նախագծում և արտադրություն։
◆Գործիքների ընտրության և փոփոխման համար օգտագործվում է սերվոշարժիչ՝ տերմինալի գործողությունը կառավարելու համար, որն ավելի կայուն և ճշգրիտ է։
◆Siemens840DSL-ի գործիքների կառավարման գործառույթի հետ համատեղ՝ գործիքների ավելի արդյունավետ կառավարում։
3.7 Բարձրացվող գործիքների հավաքիչ
Դիզայնի առանձնահատկությունները
◆Հագեցած է Ransishaw TS27R գործիքի ճշգրտությամբ։
◆Գործիքների ավտոմատ կարգավորում մեքենայի վրա, գործիքի փոխհատուցման ավտոմատ թարմացում։
◆Գործիքի կարգավորման սարքը կարող է բարձրացվել և իջեցվել՝ մշակման մակերեսի տարածքը խնայելու համար։
◆Ամբողջությամբ մեկուսացված թիթեղյա կառուցվածք՝ գործիքակազմը մշակման ընթացքում ջրից և երկաթե թեփից վնասվելուց պաշտպանելու համար։
3.8 Ինֆրակարմիր զոնդ
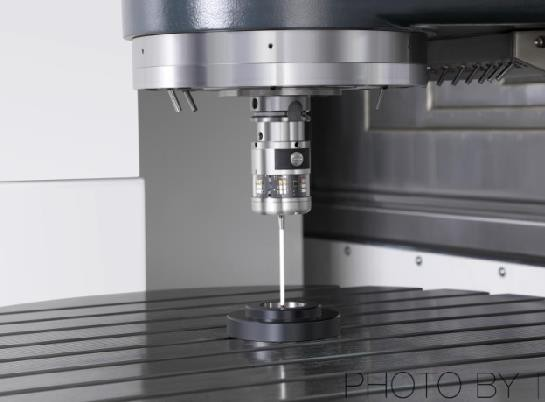
Դիզայնի առանձնահատկությունները
◆Հագեցած է Ransishaw RMP60 ձգանային օպտիկական զոնդով։
◆Մեքենայի վրա աշխատանքային մասի հավասարեցումը և չափերի ստուգումը կարող են նվազեցնել ձեռքով ստուգման սխալները և բարելավել արտադրանքի ճշգրտությունը և մշակման արդյունավետությունը։
◆90% խնայողություն նավի վրա օգնության ժամանակի վրա։
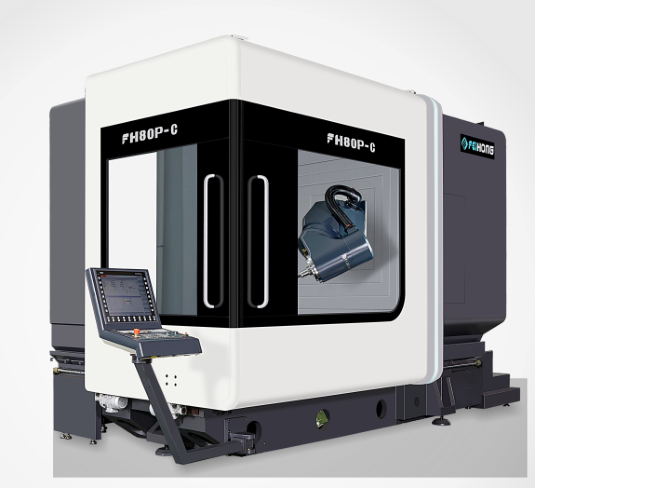
3.9 Անվտանգության պաշտպանության թիթեղյա մետաղ
3.10 Արտաքին տեսք
FH շարքի հնգառակուսի մեխանիկական մշակման կենտրոնի կափարիչի դիզայնը համապատասխանում է CE անվտանգության խիստ չափանիշներին: Լիովին խիտ թիթեղը կանխում է օպերատորի սխալմամբ աշխատանքային տարածք մուտք գործելը մշակման ընթացքում, և միևնույն ժամանակ կանխում է բարձր ճնշման կտրող հեղուկի կամ մեքենայից թեփերի օգտագործումը, բացառությամբ նախազգուշացնող անվանական ցուցանակի: Գործողության դուռը նաև հագեցած է անվտանգության անջատիչով՝ շահագործման կամ սպասարկման ընթացքում վթարները կանխելու համար: Եվ ունի մեծ դիտման պատուհան, որը հարմար է օպերատորի համար՝ մեքենայի աշխատանքը և մշակումը հասկանալու համար:
3.11 Մաքրում
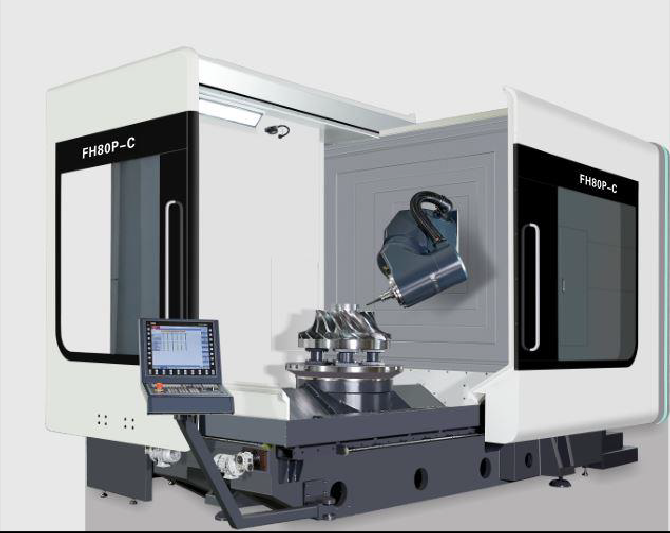
Օգտագործեք հեռադիտակային ծածկը և պաշտպանիչ մետաղական թիթեղը՝ շահագործման ընթացքում առաջացող չիպերը պաշտպանելու, կտրվածքներից ցայտքերը կանխելու և այլ մեխանիզմներին վնաս պատճառելու համար։
Ապրանքների կատեգորիաներ
-

VC շարքի բարձր կոշտության CNC մեքենայական կենտրոն...
-

HP շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

HT շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

VS շարքի չորս գծանի ծանր CNC մեքենայական մեքենա...
-

V շարքի CNC մեքենայական կենտրոն՝ բարձր կոշտությամբ
-

X շարքի կրկնակի սյունակով CNC մեքենայական կենտրոն
-

Հորիզոնական 5-առանցքանի CNC մեքենայական կենտրոն TKG1600
-

CNC ուղղահայաց խառատային և ֆրեզերային կոմպոզիտային կենտրոն...
-

Բարձր արագությամբ CNC մեքենայական կենտրոն GM շարք
-

Բարձր արագությամբ CNC ֆրեզավորում GT շարք
-

Երկակի լիսեռով CNC խառատահաստոց SK32
-

CNC ուղղահայաց մեքենայական կենտրոն RFTV510 անիվների համար...