


5-առանցքանի CNC հորիզոնական մշակման կենտրոն երկու պալետով CP800
1. Հատկանիշներ
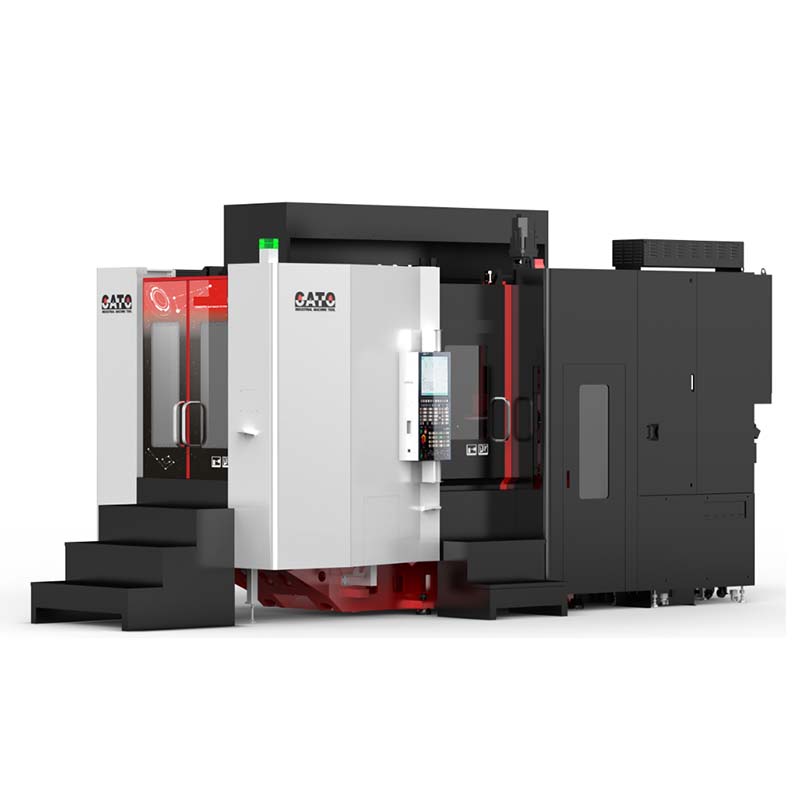
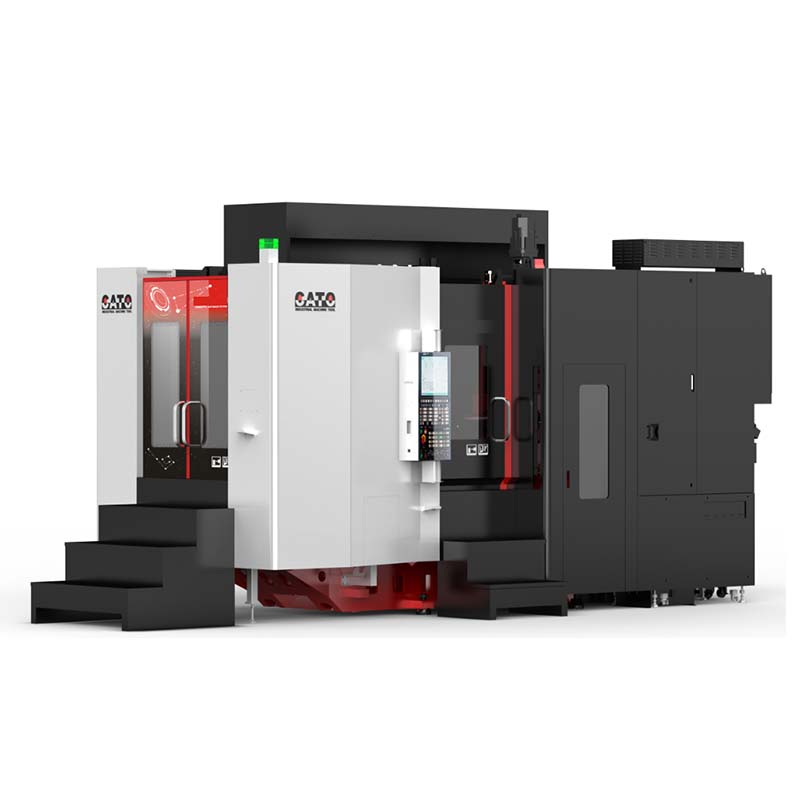
CATO ընկերության կողմից մշակված բարձր արագությամբ, բարձր արդյունավետությամբ և ճշգրտությամբ հորիզոնական հնգառային մշակման կենտրոն CP800T2-ը ունի բարձր կոշտության, բարձր ճշգրտության և բարձր արդյունավետության մշակման բնութագրեր: Ընդունված է միաձույլ հիմք, և հիմքի բարձր և ցածր ռելսերի դրական T-աձև կառուցվածքի դիզայնը ապահովում է մեքենայի բարձր կոշտությունը. ամբողջ մեքենան անցնում է վերջավոր տարրերի վերլուծություն՝ ապահովելու համար, որ մեքենան չթրթռա բարձր արագության շարժման ժամանակ և երաշխավորում է ամբողջ մեքենայի լավագույն երկարաժամկետ շահագործման կայունությունը:
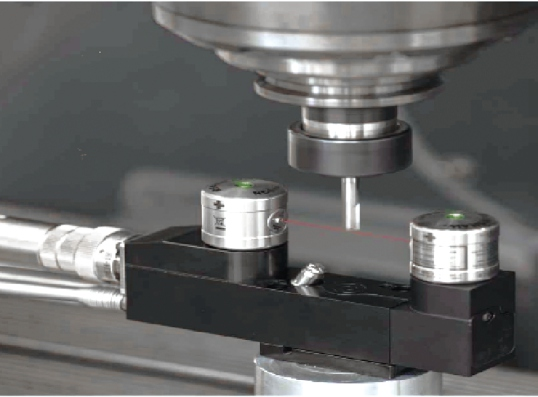
Բարձրակարգ տեխնոլոգիաների, ինչպիսիք են բարձր արագության իլիկի տեխնոլոգիան, բարձր արագության մատակարարման տեխնոլոգիան, բարձր արագության գործիքների փոխարինման տեխնոլոգիան և բարձր արագության CNC համակարգի տեխնոլոգիան, կիրառման շնորհիվ մշակման ժամանակը զգալիորեն կրճատվում է, մշակման արդյունավետությունը բարելավվում է, և բավարարվում են արտադրական տարբեր կարիքներ: Եռաառանցքային արագ տեղաշարժը կազմում է 60 Մ/րոպե, իսկ բարձր արագության և բարձր պտտող մոմենտով էլեկտրական իլիկը նվազեցնում է իլիկի արագացման և դանդաղեցման ժամանակը: Այս ցուցանիշները զգալիորեն կրճատում են ոչ մշակման ժամանակը և բարելավում մշակման արդյունավետությունը. պտուտակի/կրող նստատեղի/իլիկի/DD ճոճվող գլխիկը օգտագործում է ջերմաստիճանի կառավարման համակարգ, որը երաշխավորում է սարքավորումների գերազանց ջերմային հավասարակշռությունը և զգալիորեն բարելավում սարքավորումների ճշգրտությունն ու կայունությունը:
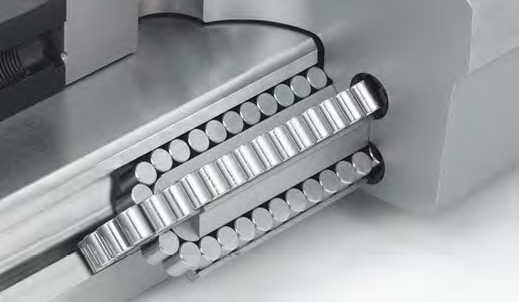
Siemens 840D համակարգի, 19 դյույմանոց գերմեծ LCD էկրանի, գործիքի հետագծի դինամիկ գրաֆիկական ցուցադրման, ինտելեկտուալ նախազգուշացման էկրանի, ինքնաախտորոշման և այլ գործառույթների կիրառումը մեքենայական գործիքի օգտագործումն ու սպասարկումը դարձնում է ավելի հարմար և արագ։ Բարձր արագությամբ ավտոբուսային հաղորդակցության մեթոդը զգալիորեն բարելավում է CNC համակարգի տվյալների մշակումը։ Կարողությունը և կառավարման կատարողականը նպաստում են մեծ ծավալի ծրագրերի արագ և արդյունավետ փոխանցմանը և առցանց մշակմանը։
2. Պարամետր
| Ապրանք | Միավոր | CP800T2 | |
| Ճանապարհորդություն | X/Y/Z առանցքի շարժը | mm | 800 x 800 x 750 |
| B-առանցքի շարժում | ° | -30~120 | |
| C-առանցքի շարժում | ° | 360 | |
| Հեռավորությունը իլիկի կենտրոնից մինչև սեղանի վերևի մասը (B առանցքը՝ 90 աստիճան հորիզոնական) | mm | 160~910 | |
| Հեռավորությունը առանցքի ծայրից մինչև սեղանի վերին մասը (B առանցք՝ 0 աստիճան ուղղահայաց) | mm | -83~667 | |
| Առանցքի ծայրային մասից մինչև աշխատանքային սեղանի կենտրոնը հեռավորությունը (B առանցքը՝ 90 աստիճան հորիզոնական) | mm | -135~665 | |
| Հեռավորությունը իլիկի կենտրոնից մինչև սեղանի կենտրոնը (B առանցք 0° ուղղահայաց) | mm | 108~908 | |
| Առավելագույն մշակման միջակայք | mm | Φ 720 x 910 | |
| 3 առանցքի սնուցում | X/Y/Z առանցքի արագ շարժում | մ/րոպե | 60/60/60 |
| Կտրող կերակրման արագություն | մմ/րոպե | 0-24000 | |
| պտտվող սեղան (C-առանցք) | պտտվող սեղան | հատ | 2 |
| Սկավառակի տրամագիծը | mm | 500*500 | |
| թույլատրելի բեռ | Kg | 500 | |
| առավելագույն պտտման արագություն | Պտույտ/րոպե | 40 | |
| Դիրքավորման/կրկնման ճշգրտություն | arc.sec | 15 / 10 | |
| B-առանցք | Առավելագույն պտտման արագություն | Պտույտ/րոպե | 60 |
| Դիրքավորման/կրկնման ճշգրտություն | arc.sec | 8/4 | |
| Սփինդլ | Առանցքի սպեցիֆիկացիա (տեղադրման տրամագիծ/փոխանցման մեթոդ) | mm | 190 / Ներկառուցված |
| Առանցքի կոնաձևություն | մ/րոպե | A63 | |
| Առավելագույն առանցքի արագություն | mm | 18000 | |
| Առանցքային շարժիչի հզորություն | Kw | 30/35 | |
| Առանցքային շարժիչի պտտող մոմենտ | Նմ | 72/85 | |
| Գործիք | Գործիքների պահեստատուփի տարողունակություն |
| 40 Տ |
| Գործիքների փոփոխման ժամանակը (TT) | s | 7 | |
| Գործիքի առավելագույն տրամագիծը (Լրիվ գործիք / Հարակից դատարկ գործիք) | mm | 80/150 | |
| Գործիքի առավելագույն երկարությունը | mm | 450 | |
| Գործիքի առավելագույն քաշը | Kg | 8 | |
| Ուղեցույց | X-առանցքի ուղեցույց (սահիկների չափս/քանակ) |
| 45/2 (գլանաձև) |
| Y-առանցքի ուղեցույց (սահիկների չափս/քանակ) |
| 45/3 (Գլանաձև) | |
| Z-առանցքի ուղեցույց (սահիկների չափս/քանակ) |
| 45/2 (գլանաձև) | |
| Երեք առանցք փոխանցում | X-առանցքի առաջատար պտուտակ | N | 2R 40 x 20 |
| Y-առանցքի առաջատար պտուտակ | N | 2R 40 x 20 | |
| Z-առանցքի առաջատար պտուտակ | N | 2R 40 x 20 | |
| Եռաառանցքային ճշգրտություն | Դիրքորոշման ճշգրտությունը | mm | 0.005 / 300 |
| Կրկնակի դիրքավորման ճշգրտություն | mm | 0.003 / 300 | |
| Քսայուղային համակարգ | Քսայուղային միավորի հզորությունը | L | 0.7 |
| Քսման տեսակը |
| Քսուք քսում | |
| Մյուսները | Օդի պահանջարկ | Կգ/սմ2 | ≥ 6 |
| Օդի աղբյուրի հոսք | mm3/րոպե | ≥ 0.5 | |
| Քաշը | T | 11 | |
3. Տակդիրի կոնֆիգուրացիա
| NO. | Անուն |
| 1 | Siemens 840D① Գերազանց կոր մակերես;② Հինգ առանցքային ֆրեզերային գործընթացի փաթեթ; ③ Հինգ առանցքային քարտ; ④ Կանխել B-առանցքի անկումը։ ⑤USB և Ethernet տվյալների փոխանցում |
| 2 | Միաժամանակյա թակելու գործառույթ |
| 3 | X/Y/Z պտուտակային խոռոչ սառեցման համակարգ |
| 4 | Սպինդլի/B-առանցքի ջերմաստիճանի կառավարման համակարգ |
| 5 | Առանցքի գերբեռնվածության պաշտպանություն |
| 6 | APC կրկնակի փոխանակման աշխատանքային սեղան |
| 7 | B/C առանցքի հիդրավլիկ արգելակային համակարգ |
| 8 | Լիովին փակված մետաղական թերթ |
| 9 | Անվտանգության դռան կողպեքի համակարգ |
| 10 | Գործիքների պահեստատուփի ավտոմատ դուռ |
| 11 | Ավտոմատ յուղային քսման համակարգ |
| 12 | LED աշխատանքային լույսի լուսավորություն |
| 13 | Պտուտակային կտրում երկու կողմերից |
| 14 | Բարձրացնող թմբուկի քերիչի հեռացման համակարգ |
| 15 | Շրջապատող ցողունային համակարգ |
| 16 | սառեցնող համակարգ |
| 17 | CTS (2 ՄՊԱ) |
| 18 | Ստանդարտ գործիքներ և գործիքների տուփեր |
| Ստանդարտ գործիքներ և գործիքների տուփեր |
Ապրանքների կատեգորիաներ
-

VC շարքի բարձր կոշտության CNC մեքենայական կենտրոն...
-

HP շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

HT շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

VS շարքի չորս գծանի ծանր CNC մեքենայական մեքենա...
-

V շարքի CNC մեքենայական կենտրոն՝ բարձր կոշտությամբ
-

X շարքի կրկնակի սյունակով CNC մեքենայական կենտրոն
-

Հորիզոնական 5-առանցքանի CNC մեքենայական կենտրոն TKG1600
-

CNC ուղղահայաց խառատային և ֆրեզերային կոմպոզիտային կենտրոն...
-

Բարձր արագությամբ CNC մեքենայական կենտրոն GM շարք
-

Բարձր արագությամբ CNC ֆրեզավորում GT շարք
-

Երկակի լիսեռով CNC խառատահաստոց SK32
-

CNC ուղղահայաց մեքենայական կենտրոն RFTV510 անիվների համար...