


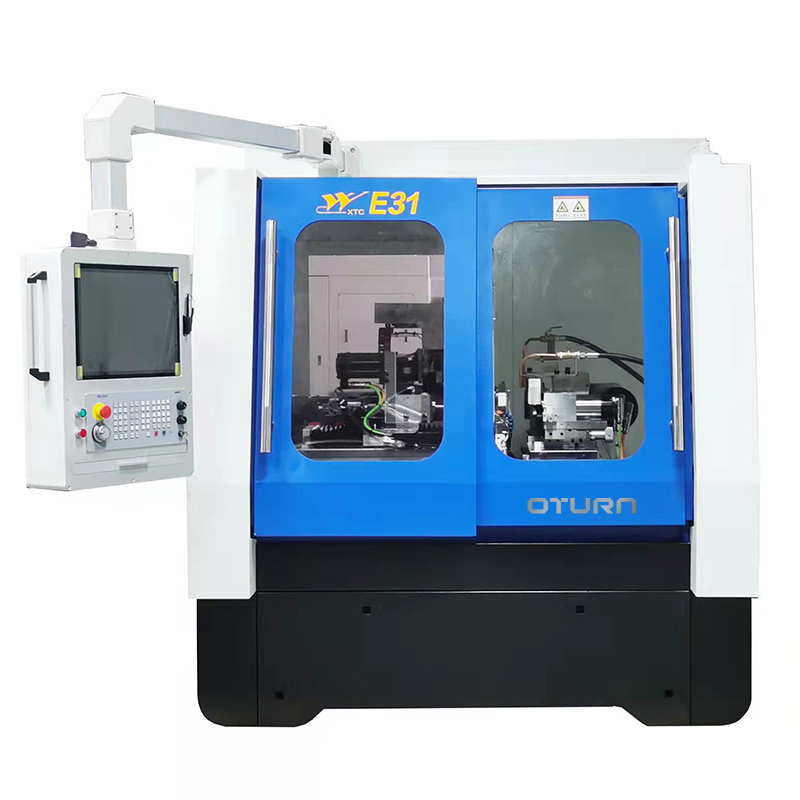
E31 CNC գլանաձև սրճաղաց կտրող գործիքների համար

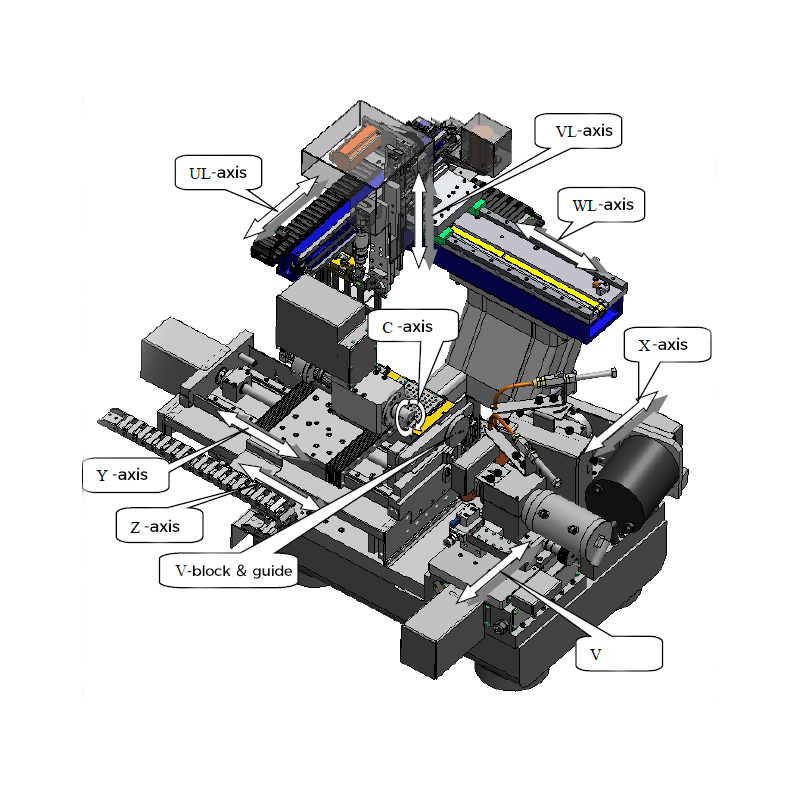
Մեքենայի հիմնական կառուցվածքային դիագրամ
Կիրառման շրջանակը
1. Կիրառման շրջանակը՝ ֆրեզերային, հորատման գլխիկ, լայնացնող և տարբեր բարձր ճշգրտությամբ մասերի մշակում:
2. Մշակման միջակայք՝ մշակված արտադրանքի տրամագծի միջակայք՝ Φ3~Φ20 մմ, մշակված արտադրանքի երկարության միջակայք՝ 120 մմ (ավտոմատ), 330 մմ (ձեռքով):
3. Մշակման բնութագրեր՝ նուրբ և կոպիտ կրկնակի հղկող անիվների միաժամանակյա մանրացում, միանվագ մշակում և ձևավորում
Մեքենայի ներկայացում
1. Մահճակալի կառուցվածքը.
2. Ամբողջ մեքենայի թիթեղյա թերթիկ. ամբողջ մեքենան ունի լիովին փակ կառուցվածք, և հիմնական շրջանակը առանձնացված է արտաքին ծածկույթից՝ թրթռումից խուսափելու համար
3. Կառավարման համակարգ՝ NEWCON
4. Շարժական մասեր՝ X առանցք, V առանցք, Z առանցք, Y առանցք, WL առանցք, UL առանցք, VL առանցք, ուղղորդող անիվի մեխանիզմ, թևի մեխանիզմ, հիստերեզի կարգավորման մեխանիզմ
5. Աշխատանքային մասի իլիկ. Չուանգյունի ինքնաշեն իլիկ
6. Հղկող լիսեռ. Xiamen վոլֆրամե շարժիչ
7. Ամբողջ մեքենայի յուղում. յուղի պտուկները պահվում են յուրաքանչյուր առանցքի համար և պարբերաբար յուղվում են
8. Էլեկտրոնային կառավարման միավոր:
9. Սնուցման մեթոդ՝ եռաառանցքային մանիպուլյատորային սնուցում
Տեխնիկական բնութագրեր
| վերահսկողության մեթոդ | Արտաքին կոճակներ, սենսորային էկրան | |
| Ցուցադրման մեթոդ | Սենսորային էկրան, նախազգուշացնող լույս | |
| սառեցման մեթոդ | Յուղի սառեցուցիչ | |
| փոխանցման մեթոդ | Հիդրավլիկ, պնևմատիկ, սերվոշարժիչ | |
| էլեկտրամատակարարում | AC 3×380V, 50Hz | |
| Առավելագույն ընդհանուր հզորություն | 25 կՎտ | |
| Չափսեր | 2152×1838×2614 մմ | |
| ընդհանուր քաշը | 3050 կգ | |
| Սառեցման յուղի ճնշումը | 0.6~0.8 ՄՊա | |
| բարոմետրիկ ճնշում | Ընդհանուր ճանապարհային ճնշում՝ 5~6 բար | |
| Չաքի օդի ճնշումը՝ 2~3 բար | ||
| Ուղղորդող անիվի օդի ճնշումը՝ 2~2.5 բար | ||
| Բռնիչի օդային ուղու ճնշումը՝ 1.5~4 բար | ||
| Բռնակի օդային ճնշումը՝ 5~6 բար | ||
| Օպտիկական մասշտաբի մաքրման օդի ճնշումը՝ 0.6~0.7 բար | ||
| Մանիպուլյատորի պարամետրերը | ||
| UL առանցք | Ճանապարհորդություն | 450 մմ |
| Կրկնելիություն | 0.02 մմ | |
| Առավելագույն աշխատանքային արագություն | 15000 մմ/րոպե | |
| VL առանցք | Ճանապարհորդություն | 100 մմ |
| Կրկնելիություն | 0.02 մմ | |
| Առավելագույն աշխատանքային արագություն | 15000 մմ/րոպե | |
| WL առանցք | Ճանապարհորդություն | 540 մմ |
| Կրկնելիություն | 0.02 մմ | |
| Առավելագույն աշխատանքային արագություն | 15000 մմ/րոպե | |
| Մշակման առանցքի պարամետր | ||
| Z առանցք | Ճանապարհորդություն | 100 մմ |
| Նվազագույն լուծաչափի ճշգրտություն | 0.0001 մմ | |
| Y առանցք | Ճանապարհորդություն | 350 մմ |
| Նվազագույն լուծաչափի ճշգրտություն | 0.0001 մմ | |
| X առանցք | Ճանապարհորդություն | 35 մմ |
| Նվազագույն լուծաչափի ճշգրտություն | 0.0001 մմ | |
| V առանցք | Ճանապարհորդություն | 35 մմ |
| Նվազագույն լուծաչափի ճշգրտություն | 0.0001 մմ | |
| Ուղղորդող անիվ | Պտտման ճշգրտությունը՝ | ≤0.010 մմ |
| Աշխատանքային գլխիկ (C առանցք) | Շարժիչի հզորություն | 1.57 կՎտ |
| Պտտման արագություն | ≤2000 պտ/րոպե | |
| Վազքի ճշգրտություն | ≤0.002 մմ | |
| նվազագույն լուծաչափ | 0.0001° | |
| Կոպիտ հղկող անիվի լիսեռ | Շարժիչի հզորություն | 8.5 կՎտ |
| Պտտման արագություն | ≤5000 պտ/րոպե | |
| Վազքի ճշգրտություն | ≤0.002 մմ | |
| դինամիկ հավասարակշռություն | ≤G0.4 | |
| Նուրբ հղկող անիվի լիսեռ | Շարժիչի հզորություն | 1.4 կՎտ |
| Պտտման արագություն | ≤7950 պտ/րոպե | |
| Վազքի ճշգրտություն | ≤0.002 մմ | |
| դինամիկ հավասարակշռություն | ≤G0.4 | |
| Հղկման պարամետրեր |
|
|
| Չաքի մոդել | W20 | |
| Կոպիտ հղկող անիվի տրամագիծը | Ø250 մմ | |
| Նուրբ հղկող անիվի տրամագիծը | Ø150 մմ | |
| Աշխատանքային մասի ցողունի տրամագիծը | Ø3-Ø12 մմ (ավտոմատ) / Ø3-Ø20 մմ (ձեռքով) | |
| Աշխատանքային մասի հղկման միջակայք | Ø0.08 - Ø20 մմ | |
| աշխատանքային մասի երկարությունը | 120 մմ (ավտոմատ) / 350 մմ (ձեռքով) | |
| Աշխատանքային մասի մշակման առավելագույն երկարությունը | 330 մմ | |
| Արտաքին տրամագծի վազքի մշակում | ≤0.003 մմ | |
| Երկարության մշակման ճշգրտություն | ±0.1 մմ | |
| Անկյունային մշակման ճշգրտություն | ≤0.3° | |
| Արտաքին տեսքի ճշգրտություն | ≤Ra0.4 (վերջնական հղկում) | |
Ստանդարտ կարգավորումների ցանկ
| 10 | CNC համակարգ | ՆՈՐԿՈՆ | 1 |
| 20 | սերվոշարժիչ | ՆՈՐԿՈՆ | 8 |
| 30 | սերվերի դրայվեր | ՆՈՐԿՈՆ | 4 |
| 40 | Կառավարման վահանակ/ձեռքի անիվ | ՆՈՐԿՈՆ | 1 |
| 50 | Բարձր ճշգրտության աշխատանքային գլխիկի մոդուլ | ԳԵՍԱԿ | 1 |
| 60 | Բարձր ճշգրտության էլեկտրական լիսեռ (1.4 կՎտ) | ԳԵՍԱԿ | 1 |
| 70 | Բարձր ճշգրտության շարժիչ (7.1 կՎտ) | ԳԵՍԱԿ | 1 |
| 80 | Բարձր ճշգրտության մեխանիկական լիսեռ | ԳԵՍԱԿ | 1 |
| 90 | Ճշգրիտ ռելս | Շնեբերգեր | 10 |
| 100 | Ճշգրիտ խաչաձև գլանաձև գծային ճանապարհ | Շնեբերգեր | 4 |
| 110 | Ճշգրիտ գնդիկավոր պտուտակ | NSK | 4 |
| 120 | Գործողության և մշակման սիմուլյացիոն ծրագրակազմ (ստանդարտ քայլերի տարբերություն, գնդաձև և այլն) | ԳԵՍԱԿ | 1 |
| 130 | Ինվերտոր | ԳԵՍԱԿ | 1 |
| 140 | Ինվերտոր | ԳԵՍԱԿ | 1 |
| 150 | սենսորային էկրան | 19 ԷԼՈ | 1 |
| 160 | Մեքենայի անվտանգության դռան կողպեքի սարք | Ցզինժոնգ | 1 |
| 170 | սենսոր | Բաումեր | 3 |
| 180 | հոսքի սենսոր | Յիֆումեն | 1 |
| 190 | Էլեկտրական բաղադրիչներ | Շնայդեր | 1 |
| 200 | Պնևմատիկ բաղադրիչներ | ՔՀՀ | 1 |
| 210 | Մետաղալար և մալուխ | ComCab | 1 |
| 220 | Ռելսային օդորակիչ | ԳԵՍԱԿ | 1 |
| 230 | Ճշգրիտ ճնշման անիվ Ø92x8 | ԳԵՍԱԿ | 1 |
| 240 | Ճշգրիտ ճնշման անիվ Ø92x15 | ԳԵՍԱԿ | 1 |
| 250 | Չակ W20 D4 | ԳԵՍԱԿ | 1 |
| 260 | Ստանդարտ սկուտեղ D4 | ԳԵՍԱԿ | 3 |
| 260 | Բարձր ճշգրտությամբ համապատասխանեցվող V-բլոկ (3-6)*10 | ԳԵՍԱԿ | 1 |
| 280 | Բարձր ճշգրտությամբ հղկող անիվի եզր (արագ փոփոխվող տեսակ) | ԳԵՍԱԿ | 2 |
| 290 | Մանիպուլյատոր մատների ամբողջական հավաքածու | ԳԵՍԱԿ | 1 |
Մեքենայի բնութագրերը
Մշակման տարածքում օգտագործվում են 8 CNC առանցքներ, 5 CNC առանցքներ, որոնք կարող են իրականացնել ավտոմատ բեռնում և բեռնաթափում, խմբաքանակային անօդաչու արտադրություն
Մեքենաների մշակման ճշգրտությունը և արդյունավետությունը
1. Պատրաստման մասի ճառագայթային շեղումը 0.003 մմ-ի սահմաններում է։
2. 2.0 չափի ճշգրտությունը վերահսկվում է ±0.005 մմ-ի սահմաններում։
3. Պատրաստի մասի կլորությունը 0.003 մմ-ի սահմաններում է։
4. Մակերեսի կոպտություն < Ra0.4;
Ապրանքների կատեգորիաներ
-

VC շարքի բարձր կոշտության CNC մեքենայական կենտրոն...
-

HP շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

HT շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

VS շարքի չորս գծանի ծանր CNC մեքենայական մեքենա...
-

V շարքի CNC մեքենայական կենտրոն՝ բարձր կոշտությամբ
-

X շարքի կրկնակի սյունակով CNC մեքենայական կենտրոն
-

Հորիզոնական 5-առանցքանի CNC մեքենայական կենտրոն TKG1600
-

CNC ուղղահայաց խառատային և ֆրեզերային կոմպոզիտային կենտրոն...
-

Բարձր արագությամբ CNC մեքենայական կենտրոն GM շարք
-

Բարձր արագությամբ CNC ֆրեզավորում GT շարք
-

Երկակի լիսեռով CNC խառատահաստոց SK32
-

CNC ուղղահայաց մեքենայական կենտրոն RFTV510 անիվների համար...