


BOSM -4014 Հակադիր գլխիկով հորատման ֆրեզերային մեքենա
1. Մեքենայի օգտագործումը:
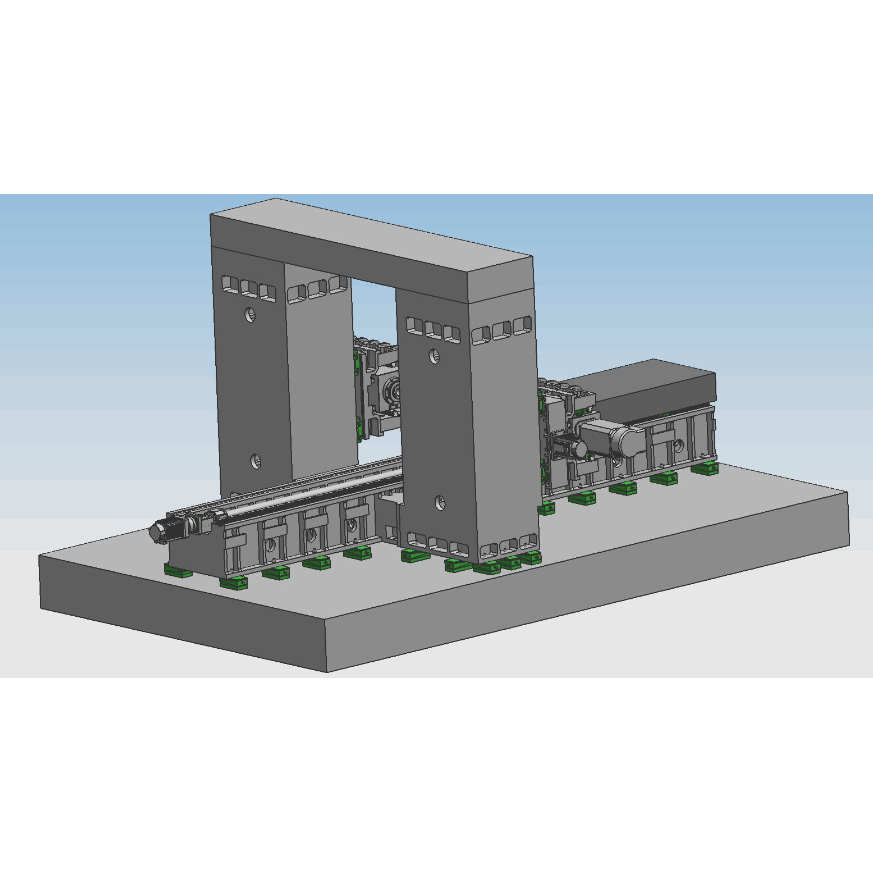
BOSM- 6000* 1000 ֆիքսված ճառագայթով CNC կամրջային կրկնակի սյունակով գլխից գլուխ հորատման և ֆրեզերային մեքենան հատուկ մեքենա է էքսկավատորի թևերի/ձողերի մշակման համար: Բարձիկ, որը կարող է իրականացնել աշխատանքային մասի արագ մշակում, աշխատանքային մասը կարող է հորատվել, ֆրեզերացվել և հորատվել արդյունավետ հարվածի միջակայքում, աշխատանքային մասը կարող է մշակվել տեղում միաժամանակ (երկրորդական ամրացման կարիք չկա), բեռնման և բեռնաթափման արագությունը բարձր է, դիրքավորման արագությունը բարձր է, և մշակման ճշգրտությունը բարձր է: Բարձր, բարձր մշակման արդյունավետություն:
2.Մեքենա կառուցվածքառանձնահատկություններ:
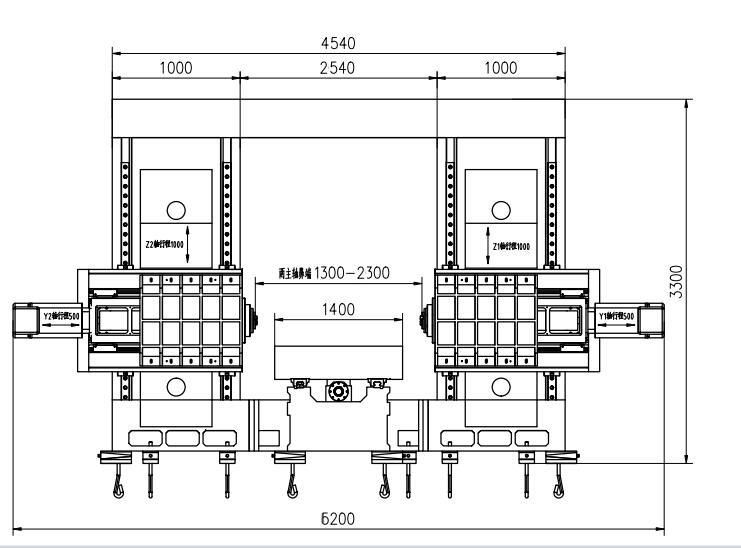
Մեքենայի հիմնական բաղադրիչներն են՝ հիմքը, աշխատանքային սեղանը, ձախ և աջ սյուները, ճառագայթները, դարպասային միացնող ճառագայթները, թամբերը, խոյերը և այլն, մեծ մասերը պատրաստված են խեժից, ավազի ձուլվածքից, բարձրորակ մոխրագույն երկաթ 250 ձուլվածքից, թրծված են տաք ավազի փոսում → թրթռումային ծերացում → ջերմային մշակում։ Վառարանային թրծում → թրթռումային ծերացում → կոպիտ մշակում → թրթռումային ծերացում → տաք վառարանային թրծում → թրթռումային ծերացում → վերջնական մշակում, ամբողջությամբ վերացնում է մասերի բացասական լարվածությունը և պահպանում մասերի կայուն աշխատանքը։ Ֆիքսված հիմքը, ձախ և աջ սյուները, դարպասը և աշխատանքային սեղանը շարժվում են. այն ունի ֆրեզավորման, հորատման, հորատման, խորացման, թակելու և այլնի գործառույթներ։ Գործիքի սառեցման մեթոդը արտաքին սառեցումն է։ Մեքենան պարունակում է 5 սնուցման առանցքներ, որոնք կարող են իրականացնել 4-առանցքային կապ և 5-առանցքային միակողմանի գործողություն։ Կան 2 հզոր գլխիկներ։ Մեքենայի առանցքը և հզոր գլխիկը ներկայացված են ստորև նկարում։ X


2.1.Առանցքային փոխանցման սնուցման մասի հիմնական կառուցվածքը
2.1.1.X-առանցք:Աշխատանքային սեղանը կողքից պտտվում է ֆիքսված մահճակալի ուղեցույց ռելսի երկայնքով։
X 1-առանցքային շարժիչ. AC սերվո շարժիչը և բարձր ճշգրտության մոլորակային ռեդուկտորը շարժվում են գնդիկավոր պտուտակով՝ աշխատանքային սեղանի շարժումը շարժելու համար՝ X-առանցքի գծային շարժումն իրականացնելու համար:
Ուղղորդող ռելսի ձև. տեղադրեք երկու բարձր ամրության ճշգրիտ գծային ուղղորդող ռելսեր։
2.1.2 Z1 առանցք։Էլեկտրակառավարման գլխիկը և թամբը ուղղահայաց տեղադրված են սյան առջևի մասում և փոխադարձաբար շարժվում են վեր ու վար սյան ուղեցույց ռելսի երկայնքով։
Z1-առանցքի փոխանցման տուփ. AC սերվոշարժիչը և համաժամանակյա անիվը օգտագործվում են գնդիկավոր պտուտակը շարժելու համար՝ թամբը շարժելու և Z-առանցքի գծային շարժումն իրականացնելու համար։
2.1.3 Z2 առանցք։Էլեկտրակառավարման գլխիկը և թամբը ուղղահայաց տեղադրված են սյան առջևի մասում և փոխադարձաբար շարժվում են վեր ու վար սյան ուղեցույց ռելսի երկայնքով։
Z2-առանցքային փոխանցման տուփ. AC սերվոշարժիչը և սինխրոն անիվը օգտագործվում են գնդիկավոր պտուտակը շարժելու համար՝ թամբը շարժելու և Z-առանցքի գծային շարժումն իրականացնելու համար։
2.1.4 Y1 առանցք։Էլեկտրակառավարվող գլխիկի նստատեղը տեղադրված է ուղղահայաց աջ սյան առջևի կողմում և փոխադարձաբար պտտվում է ձախ և աջ սյան ուղեցույց ռելսի երկայնքով։
Y1 առանցքի փոխանցում. AC սերվո շարժիչը և բարձր ճշգրտության մոլորակային ռեդուկտորը օգտագործվում են խոյը գնդիկավոր պտուտակով շարժելու համար՝ Y1 առանցքի գծային շարժումն իրականացնելու համար:
2.1.5 Y2 առանցք:Էլեկտրակառավարվող գլխիկի նստատեղը ուղղահայաց տեղադրված է աջ սյան առջևի կողմում և փոխադարձաբար պտտվում է ձախ և աջ սյան ուղեցույց ռելսի երկայնքով։
Y2-առանցքի փոխանցում. AC սերվո շարժիչը և բարձր ճշգրտության մոլորակային ռեդուկտորը օգտագործվում են խոյը գնդիկավոր պտուտակով շարժելու համար՝ Y2-առանցքի գծային շարժումն իրականացնելու համար:
2.2.Հորատման և ֆրեզերային շարժիչի գլխիկի շարժման ուղղությունը (ներառյալ շարժիչի գլխիկ 1-ը և 2-ը) ընդունում է քառակուսի խխունջի կառուցվածք, ամենաժամանակակից մետաղալար-կարծր համակցված ուղեցույցային ռելսի մեթոդը, կոշտ ռելսը շրջապատված է ամուր հենարանով, ուղղորդվում են 4 գծային գլանաձև ուղեցույցային ռելսերի զույգեր, իսկ շարժիչն օգտագործում է AC սերվոշարժիչ։ Շարժիչը շարժում է սինխրոն գոտին (i=2) և ճշգրիտ գնդիկավոր պտուտակային փոխանցման տուփը, շարժիչի գլխիկը օգտագործում է սերվոշարժիչը՝ սինխրոն գոտու և սինխրոն անիվի միջոցով դանդաղեցնելու համար, ուղղորդվում է ծանր բեռնատարողությամբ ճշգրիտ ուղեցույցային ռելսերի զույգով և պտտեցնում է ուղղահայաց գնդիկավոր պտուտակը՝ իրականացնելով շարժիչի գլխիկի վերև և ներքև ուղղահայաց շարժում, և հագեցած է ազոտի հավասարակշռության ձողով՝ մեքենայի գլխիկի պտուտակի և սերվոշարժիչի վրա կրողունակությունը նվազեցնելու համար։ Z-առանցքի շարժիչն ունի ավտոմատ արգելակման ֆունկցիա։ Էլեկտրաէներգիայի անջատման դեպքում ավտոմատ արգելակը ամուր կպահի շարժիչի լիսեռը, որպեսզի այն չկարողանա պտտվել։ Աշխատանքի ժամանակ, երբ հորատման գլխիկը չի դիպչում աշխատանքային մասին, այն արագ կմատակարարվի. երբ հորատման գլխիկը դիպչում է աշխատանքային մասին, այն ավտոմատ կերպով կանցնի աշխատանքային սնուցման։ Երբ հորատման գլխիկը թափանցում է աշխատանքային մասին, այն ավտոմատ կերպով կանցնի արագ հետփաթաթման։ Երբ հորատման գլխիկի ծայրը դուրս է գալիս աշխատանքային մասից և հասնում է սահմանված դիրքին, աշխատանքային սեղանը կտեղափոխվի հաջորդ անցքի դիրք՝ ավտոմատ շրջանառություն ապահովելու համար: Էլեկտրական գլխիկը օգտագործում է մետաղալարի և կոշտ ռելսի համադրություն, որը ոչ միայն ապահովում է սարքավորումների աշխատանքի արագությունը, այլև զգալիորեն բարելավում է սարքավորումների կոշտությունը: Եվ այն կարող է իրականացնել կույր անցքերի հորատման, ֆրեզավորման, թեքման, չիպերի կոտրման, չիպերի ավտոմատ հեռացման և այլնի գործառույթներ, ինչը բարելավում է աշխատանքի արտադրողականությունը:

(ձախ էլեկտրական գլխիկ)
2.3. Չիպի հեռացում և սառեցում
Աշխատանքային սեղանի տակ երկու կողմերում տեղադրված են պարուրաձև և հարթ շղթայական չիպային փոխադրիչներ, և չիպսերը կարող են ավտոմատ կերպով լցվել չիպային փոխադրիչի վրա՝ պարուրաձև և շղթայական թիթեղների երկու փուլով՝ քաղաքակիրթ արտադրություն իրականացնելու համար: Չիպային փոխադրիչի սառեցնող հեղուկի բաքում կա սառեցման պոմպ, որը կարող է օգտագործվել գործիքի արտաքին սառեցման համար՝ ապահովելու համար հորատման աշխատանքը և հորատման գլխիկի ծառայության ժամկետը, իսկ սառեցնող հեղուկը կարող է վերամշակվել:
3.Լիարժեք թվային թվային կառավարման համակարգ.
3.1.Չիպի կոտրման ֆունկցիայի շնորհիվ, չիպի կոտրման ժամանակը և չիպի կոտրման ցիկլը կարող են սահմանվել մարդ-մեքենա ինտերֆեյսի վրա։
3.2.Գործիքի բարձրացման ֆունկցիայի միջոցով գործիքի բարձրացման բարձրությունը կարող է կարգավորվել մարդ-մեքենա ինտերֆեյսի միջոցով: Երբ հորատումը հասնում է այս բարձրությանը, հորատման գլխիկը արագ բարձրացվում է մինչև աշխատանքային մասի վերևը, այնուհետև չիպսերը նետվում են, ապա արագ տեղափոխվում հորատման մակերես և ավտոմատ կերպով վերածվում աշխատանքայինի:
3.3.Կենտրոնացված կառավարման վահանակը և ձեռքի սարքը օգտագործում են թվային կառավարման համակարգ և հագեցած են USB ինտերֆեյսով և LCD հեղուկ բյուրեղային էկրանով: Ծրագրավորումը, պահպանումը, ցուցադրումը և հաղորդակցությունը հեշտացնելու համար կառավարման ինտերֆեյսն ունի այնպիսի գործառույթներ, ինչպիսիք են մարդ-մեքենա երկխոսությունը, սխալների փոխհատուցումը և ավտոմատ ազդանշանը:
3.4.Սարքավորումն ունի մշակումից առաջ անցքի դիրքը նախադիտելու և վերստուգելու գործառույթ, և գործողությունը շատ հարմար է:
4Ավտոմատ յուղում
Մեքենայի ճշգրիտ գծային ուղեկցող ռելսերի զույգերը, ճշգրիտ գնդիկավոր պտուտակների զույգերը և այլ բարձր ճշգրտության շարժման զույգերը հագեցած են ավտոմատ յուղման համակարգերով: Ավտոմատ յուղող պոմպը արտանետում է ճնշման յուղ, իսկ քանակական յուղող յուղի խցիկը մտնում է յուղի մեջ: Յուղի խցիկը յուղով լցնելուց հետո, երբ համակարգի ճնշումը բարձրանում է մինչև 1.4-1.75 ՄՊա, համակարգի ճնշման անջատիչը փակվում է, պոմպը կանգ է առնում, և բեռնաթափման փականը միաժամանակ բեռնաթափվում է: Երբ յուղի ճնշումը ճանապարհին իջնում է 0.2 ՄՊա-ից ցածր, քանակական յուղողը սկսում է լցնել յուղման կետը և ավարտում է մեկ յուղի լցումը: Քանակական յուղի ներարկիչի ճշգրիտ յուղի մատակարարման և համակարգի ճնշման հայտնաբերման շնորհիվ յուղի մատակարարումը հուսալի է, ապահովելով յուղի թաղանթի առկայությունը յուրաքանչյուր կինեմատիկ զույգի մակերեսին, նվազեցնելով շփումը և մաշվածությունը, և կանխելով ներքին կառուցվածքի վնասումը գերտաքացման պատճառով, որպեսզի ապահովվի մեքենայի ճշգրտությունը և ծառայության ժամկետը: Սահող ուղեկցող ռելսերի զույգի համեմատ, այս մեքենայում օգտագործվող գլորվող գծային ուղեկցող ռելսերի զույգն ունի մի շարք առավելություններ.
① Շարժման զգայունությունը բարձր է, գլանվող ուղեցույցի շփման գործակիցը փոքր է, ընդամենը 0.0025~0.01, և շարժիչ ուժը զգալիորեն նվազում է, ինչը համարժեք է սովորական մեքենաների միայն 1/10-ին:
② Դինամիկ և ստատիկ շփման միջև տարբերությունը շատ փոքր է, և հետագա կատարողականը գերազանց է, այսինքն՝ շարժիչ ազդանշանի և մեխանիկական գործողության միջև ընկած ժամանակահատվածը չափազանց կարճ է, ինչը նպաստում է թվային կառավարման համակարգի արձագանքման արագության և զգայունության բարելավմանը։
③ Այն հարմար է բարձր արագությամբ գծային շարժման համար, և դրա ակնթարթային արագությունը մոտ 10 անգամ ավելի բարձր է, քան սահող ուղեցույցների արագությունը:
④ Այն կարող է իրականացնել անխափան շարժում և բարելավել մեխանիկական համակարգի շարժման կոշտությունը։
⑤ Արտադրված է պրոֆեսիոնալ արտադրողների կողմից, այն ունի բարձր ճշգրտություն, լավ բազմակողմանիություն և հեշտ սպասարկում:

5Մեքենայի օգտագործման միջավայրը՝
Սնուցում՝ եռաֆազ AC380V ± 10%, 50Hz ± 1 Շրջակա միջավայրի ջերմաստիճան՝ 0° ~ 45°
Հինգ, հիմնական տեխնիկական պարամետրերը.


| մոդել | BOSM4014 | |
| Մշակման առավելագույն չափսը | Երկարություն × լայնություն × բարձրություն (մմ) 4000 × 1600 × 1000 | |
| Գանտրիի առավելագույն կերակրումը | Լայնություն (մմ) | 2300 |
| աշխատանքային սեղանի չափը | Երկարություն x Լայնություն (մմ) | 4000*1400 |
|
Հորիզոնական խխունջի տիպի հորատման գլխիկ հզոր գլխիկ մեկ երկու
| Քանակ (2) | 2 |
| Առանցքի կոնաձևություն | BT50 | |
| Հորատման տրամագիծը (մմ) | Φ2-Φ60 | |
| Հպման տրամագիծը (մմ) | M3-M30 | |
| Ֆրեզերային կտրիչի սկավառակի տրամագիծը (մմ) | 300 | |
| Առանցքի արագությունը (պտ/րոպե) | 30~6000 | |
| Սերվոշարժիչի հզորությունը (կՎտ) | 37 | |
| Առանցքի քթի հեռավորությունը սեղանի կենտրոնից (մմ) | 650-1150 | |
| Մեկ խխունջի ձախ և աջ հարվածը (մմ) | 500 | |
| Խոյի կենտրոնի և սեղանի հարթության միջև հեռավորությունը (մմ) | 200-1400 | |
| Խողովակի վերև և ներքև հարվածը (մմ) | 1200 | |
| Կրկնելիություն | 300մմ*300մմ | ±0.02 |
| Մեքենայի չափերը | Երկարություն × լայնություն × բարձրություն (մմ) | ըստ գծագրերի |
| Ընդհանուր քաշը (տ) | (մոտավորապես) 36 | |

Վերոնշյալ պարամետրերը նախնական նախագծման պարամետրեր են: Իրական նախագծման մեջ կարող են լինել փոփոխություններ՝ կախված աշխատանքային մասի մշակման պահանջներից և մեքենայական գործիքի նախագծման պահանջներից, որպեսզի համապատասխանեն ձեր ընկերության վերամշակման մասերի պահանջներին:

Ապրանքների կատեգորիաներ
-

VC շարքի բարձր կոշտության CNC մեքենայական կենտրոն...
-

HP շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

HT շարքի հորիզոնական շարժվող սյունակային գծային ուղեցույց...
-

VS շարքի չորս գծանի ծանր CNC մեքենայական մեքենա...
-

V շարքի CNC մեքենայական կենտրոն՝ բարձր կոշտությամբ
-

X շարքի կրկնակի սյունակով CNC մեքենայական կենտրոն
-

Հորիզոնական 5-առանցքանի CNC մեքենայական կենտրոն TKG1600
-

CNC ուղղահայաց խառատային և ֆրեզերային կոմպոզիտային կենտրոն...
-

Բարձր արագությամբ CNC մեքենայական կենտրոն GM շարք
-

Բարձր արագությամբ CNC ֆրեզավորում GT շարք
-

Երկակի լիսեռով CNC խառատահաստոց SK32
-

CNC ուղղահայաց մեքենայական կենտրոն RFTV510 անիվների համար...